A instalação de tubo termoplástico reforçado (RTP) para aplicações corrosivas e de alta pressão apresenta margem zero para erro. Confiar apenas nas afirmações de marketing de um fornecedor introduz riscos operacionais e ambientais inaceitáveis. Simplesmente não podemos deixar a integridade do pipeline ao acaso. As falhas nas tubulações comprometem a segurança, danificam os ecossistemas circundantes e interrompem operações críticas de produção.
O Teste de Aceitação de Fábrica (FAT) é a porta de entrada final baseada em evidências antes do envio do equipamento. Ele verifica o desempenho do produto de acordo com as especificações do projeto sob condições operacionais simuladas. Você usa o FAT para preencher a lacuna entre a engenharia teórica e a realidade física. Esta rigorosa fase de testes confirma que o tubo resiste a condições severas de campo.
Para as equipes de compras e engenharia, saber exatamente quais protocolos FAT exigir é fundamental para mitigar os riscos de implementação e garantir a integridade do pipeline no longo prazo. Você precisa de dados robustos para autorizar o envio de equipamentos. Ao dominar esses requisitos de teste, você estabelece uma cadeia de suprimentos segura e protege sua infraestrutura de campo contra falhas prematuras.
Principais conclusões
Um fabricante confiável de tubos RTP deve fornecer um protocolo FAT abrangente, e não apenas certificações básicas de materiais.
Os testes RTP essenciais incluem pressão hidrostática, ruptura de curto prazo, verificação dimensional e adesão do revestimento.
A documentação FAT de alta qualidade serve como base para o Teste de Aceitação do Local (SAT) e para a instalação em campo bem-sucedida.
Ao comparar fabricantes de tubos RTP, avalie sua transparência durante o FAT, incluindo sua disposição em acomodar inspetores terceirizados ou auditoria digital remota.
O caso de negócios: por que o FAT rigoroso é fundamental para instalações RTP
A integridade estrutural da tubulação não verificada leva a explosões catastróficas, violações de conformidade ambiental e extenso tempo de inatividade operacional. As equipes de campo contam com a resistência física dos compósitos em carretel para transportar fluidos voláteis com segurança. Se você pular testes rigorosos de fábrica, estará diretamente convidando ao desastre. As falhas de contenção de pressão raramente acontecem lentamente; eles se rompem violentamente. Esses eventos geram multas regulatórias pesadas e exigem remediação complexa do local. Portanto, a verificação antecipada elimina esses graves pontos cegos operacionais.
Defeitos ocultos em compósitos em spool são notoriamente difíceis de detectar após a instalação. Questões como delaminação interna ou microfissuras na matriz de reforço permanecem invisíveis a olho nu. Depois de enterrar o tubo ou submergir no mar, as inspeções visuais tornam-se impossíveis. Você não pode se dar ao luxo de descobrir uma falha de fabricação durante o transporte ativo de fluidos. Ignorar o FAT permite que pequenas anomalias de produção se tornem grandes responsabilidades de campo. Microfissuras não detectadas se propagam rapidamente sob cargas de pressão cíclicas, levando a falhas operacionais precoces.
Um FAT bem-sucedido alinha as promessas do fabricante com as realidades do projeto. Ele garante que o tubo atenda à pressão operacional máxima permitida (MAOP) e aos requisitos específicos de resistência química. Você precisa de dados empíricos que comprovem que a matriz composta se mantém unida sob estresse. Esta fase de testes afasta as conversas dos folhetos de marketing e concentra-se inteiramente na física.
Melhores Práticas: Sempre trate o FAT como uma auditoria de engenharia vinculativa. Nunca aceite certificados de materiais padrão como substitutos para testes de produtos ativos, destrutivos e não destrutivos. Exija parâmetros de simulação específicos do local.
Protocolos FAT principais que todo fabricante de tubos RTP deve executar
Cada confiável O fabricante de tubos rtp constrói sua garantia de qualidade em torno de uma bateria padronizada de testes físicos. Você deve garantir que seu fornecedor execute esses protocolos principais sem exceção. Esses testes levam os materiais compósitos aos seus limites absolutos.
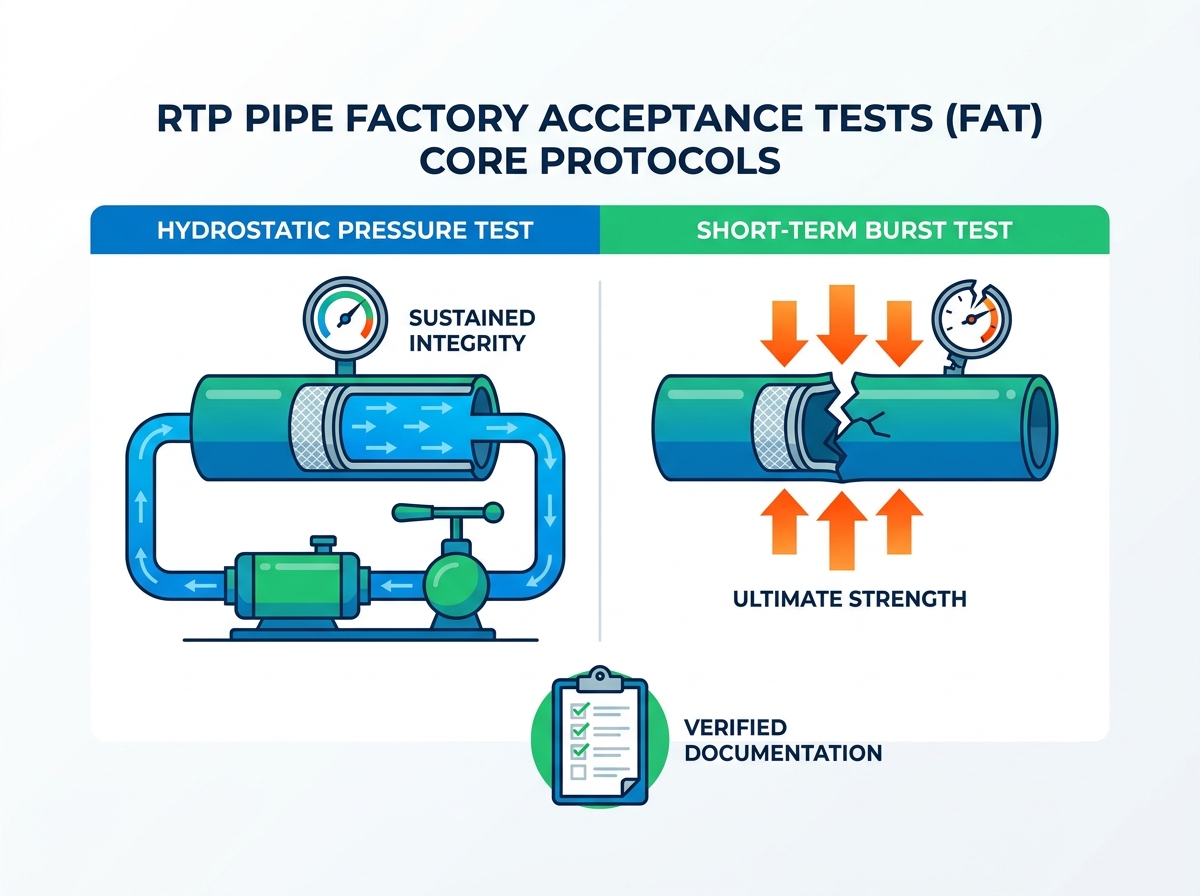
Teste de pressão hidrostática
O teste hidrostático envolve a manutenção de limites de pressão específicos durante um período de tempo designado. Este processo verifica a estanqueidade e a integridade estrutural geral. Os engenheiros enchem a amostra do tubo com água, sangram o ar preso e aumentam a pressão. Eles mantêm essa pressão bem acima dos níveis operacionais padrão. Este período de espera prova que o tubo pode lidar com picos de pressão inesperados no campo. Se o manômetro cair durante o tempo de espera, isso indica uma ruptura crítica no revestimento interno ou na vedação do encaixe final.
Teste de explosão de curto prazo
O teste de ruptura de curto prazo requer a pressurização das seções da amostra até a falha. Este teste violento confirma a resistência à tração final e as margens de segurança da camada de reforço. Quer o tubo use envoltórios de aramida, aço ou fibra de vidro, você deve saber exatamente quando ele quebra. Ao destruir um lote de amostra, você valida o fator de segurança teórico. Por exemplo, se a pressão operacional for 1.000 psi, o teste de ruptura prova que o tubo realmente sobrevive até 3.000 psi antes de romper. Isso dá aos seus operadores de campo uma enorme margem de segurança.
Testes de remoção e adesão (integridade do revestimento)
Os testes de remoção verificam a resistência da ligação entre o revestimento termoplástico interno, o envoltório de reforço e a capa protetora externa. Você deve evitar delaminação futura. Ao transportar gases de alta pressão, os gases podem permear o revestimento interno. Se a resistência da ligação for fraca, o gás aprisionado se expande rapidamente durante uma queda repentina de pressão. Essa expansão comprime o revestimento interno para dentro, bloqueando totalmente o fluxo. A forte adesão evita esta falha catastrófica de descompressão rápida de gás.
Inspeções dimensionais e visuais
Verificações dimensionais rigorosas garantem que a espessura da parede, a ovalidade e os limites do raio de curvatura aderem estritamente às tolerâncias do projeto. Dimensões precisas evitam complicações durante o enrolamento e acoplamento em campo. Você precisa de medidas exatas porque as conexões finais dependem de tolerâncias rígidas para segurar o tubo.
Verificação da espessura da parede: Ferramentas de ultrassom medem as camadas compostas. Pontos finos indicam zonas fracas propensas a estourar.
Verificações de ovalidade: O tubo enrolado naturalmente fica levemente achatado. A medição da ovalidade garante que o tubo permaneça redondo o suficiente para aceitar acessórios mecânicos.
Limites do raio de curvatura: Os técnicos dobram o tubo em torno de mandris padronizados. Isso verifica se a capa não racha quando desenrolada em temperaturas congelantes.
Avaliando a conformidade: padrões do setor e listas de verificação padronizadas
Não é possível avaliar os resultados dos testes sem uma linha de base universalmente reconhecida. Parâmetros de teste arbitrários oferecem zero proteção no mundo real. Os testes devem ser baseados em padrões reconhecidos, como API 15S (Spoolable Composite Pipeline Systems), protocolos ANSI/ISA e certificações ISO relevantes. API 15S determina fórmulas exatas para redução de temperatura e resistência hidrostática a longo prazo. Confiar nesses padrões globais obriga o fornecedor a falar uma linguagem universal de engenharia.
Um fabricante confiável fornece uma lista de verificação padronizada e pré-aprovada antes do teste. Esta lista de verificação deve definir claramente os critérios de aprovação/reprovação, durações dos testes e registros de calibração do equipamento de teste. Você deve revisar este documento semanas antes do início do teste. Isso evita que os fornecedores movam as traves durante o evento real. Além disso, a revisão dos registros de calibração do equipamento garante que os manômetros e as células de carga relatem dados precisos. Um sensor não calibrado mascara facilmente um produto com defeito.
Sempre insista em registros de dados brutos, não apenas em relatórios resumidos agregados. Os fabricantes autênticos são transparentes sobre as suposições de teste e as variáveis ambientais durante o FAT. Um resumo em PDF sofisticado esconde anomalias. As exportações de dados brutos mostram a curva de pressão exata minuto a minuto. Você pode detectar quedas repentinas de pressão ou flutuações de temperatura que elas podem tentar ignorar.
Entregáveis FAT padrão vs. abrangentes
Categoria de inspeção
Saída padrão do fornecedor
Resultado abrangente do fornecedor
Teste de pressão
Marca de verificação Aprovado/Reprovado no relatório final.
Registros de pressão digitais contínuos mostrando dados de retenção minuto a minuto.
Rastreabilidade de Materiais
Números de lote para o carretel final montado.
Rastreamento detalhado de lotes de resina, fibra e camisa mapeados para segmentos exatos de tubos.
Calibração de Equipamentos
Confirmação verbal da precisão da ferramenta.
Certificados de calibração recentes e certificados por terceiros para todos os medidores de teste.
Tratamento de desvios
Substituição de amostra falhada sem revisão formal.
Relatório formal de análise de causa raiz 8D para quaisquer anomalias descobertas.
Erro comum: Aceitar selos internos de garantia de qualidade sem solicitar dados de teste brutos e específicos. Sempre solicite as exportações brutas do sensor.
Como comparar fabricantes de tubos RTP com base nas capacidades de FAT
Como você compare os fabricantes de tubos RTP , preste muita atenção à sua transparência operacional. O fabricante recebe representantes do cliente ou auditores terceirizados no chão de fábrica? Os vendedores que se escondem atrás de portas fechadas geralmente têm um controle de qualidade desarticulado. Um fornecedor confiante incentiva você a percorrer a linha de produção. Eles querem que você testemunhe o equipamento de teste e interaja diretamente com seus engenheiros de garantia de qualidade.
Os fornecedores de primeira linha oferecem FAT remoto multicâmera (rFAT) transmitido ao vivo com leituras de pressão digital em tempo real. Esta capacidade é vital para equipes globais de engenharia que não podem viajar até as instalações. Uma configuração rFAT eficaz usa vários ângulos. Uma câmera focaliza a amostra do tubo, outra captura os manômetros e uma terceira cobre a sala de controle. Essa transparência digital gera uma confiança imensa. Isso prova que eles possuem infraestrutura de testes moderna e integrada.
Você deve avaliar rigorosamente o fluxo de trabalho de solução de problemas. Se uma amostra de tubo falhar no teste de ruptura, como o fabricante documenta a não conformidade? Eles realizam análises de causa raiz e retificam o lote? Os vendedores ruins simplesmente descartam a amostra que falhou e testam outra até que ela seja aprovada. Fornecedores de elite interrompem a produção. Eles emitem um relatório formal de não conformidade (NCR) e executam uma análise estruturada da causa raiz (como a estrutura dos 5 porquês). Eles encontram o material subjacente ou a falha da máquina antes de prosseguir.
Um fabricante experiente ajustará os parâmetros FAT para simular seu ambiente operacional específico. Os testes padrão acontecem à temperatura ambiente. No entanto, se você implantar tubos no Ártico ou em um deserto escaldante, os dados de temperatura ambiente permanecerão insuficientes. Fornecedores avançados personalizam testes para imitar variações extremas de temperatura ou misturas específicas de gases corrosivos.
Solicite POPs de Teste: Solicite seus Procedimentos Operacionais Padrão antes de assinar o contrato.
Audite o Laboratório: Verifique se eles possuem um laboratório interno equipado para análises complexas de polímeros.
Revise os NCRs anteriores: peça para ver relatórios de não conformidade redigidos de projetos anteriores para avaliar sua honestidade.
Avalie a prontidão digital: confirme se eles suportam streaming de vídeo de baixa latência para auditoria remota.
Verifique a capacidade de personalização: certifique-se de que suas câmaras de teste possam replicar exatamente as temperaturas de campo.
Riscos de implementação: transição de FAT para SAT
Passar no FAT não garante a sobrevivência através do transporte. O manuseio incorreto durante o transporte pode comprometer o tubo antes que ele chegue ao local. Chamamos isso de “lacuna de entrega”. As empilhadeiras perfuram as capas externas. A exposição prolongada à luz UV intensa degrada o envoltório de polímero. A cintagem inadequada causa reentrâncias localizadas graves. Você deve insistir em protocolos de manuseio rígidos e berços de remessa especializados. Mesmo o tubo composto mais resistente falha se as equipes de logística o tratarem de maneira descuidada.
As métricas de linha de base capturadas durante o FAT devem informar diretamente o checklist do SAT (Site Acceptance Testing). FAT e SAT representam duas metades de um ciclo de validação completo. Durante o FAT, você comprovou que o tubo era estruturalmente sólido em perfeitas condições de fábrica. Durante o SAT, você prova que os processos de transporte, desenrolamento e acoplamento não o danificaram. Você usa os dados de retenção hidrostática de fábrica como referência para testes de pressão em campo. Se a pressão do SAT cair mais rapidamente do que a linha de base do FAT, você saberá imediatamente que ocorreram danos na instalação.
Um FAT rigoroso garante que as conexões e os acoplamentos se encaixem corretamente no campo. Isso atua como o principal fator para a instalação bem-sucedida e pontual do equipamento. A RTP depende muito de técnicas especializadas de crimpagem ou estampagem mecânica para juntas. Se a fábrica permitir tolerâncias dimensionais baixas, as equipes de campo terão dificuldade para fixar os conectores. Eles enfrentarão vazamentos nas juntas e graves atrasos no projeto. Ao detectar essas variações dimensionais antecipadamente, você garante uma integração perfeita durante a implementação final do site.
Conclusão
Exija evidências objetivas e verificáveis em vez de garantias de qualidade generalizadas. A profundidade do protocolo FAT de um fornecedor é um reflexo direto de sua maturidade geral de engenharia. Extensos protocolos de testes indicam um fabricante dedicado à sobrevivência do pipeline a longo prazo, e não apenas à rápida rotação do produto. Você protege o cronograma e o orçamento do seu projeto antecipando essas inspeções exigentes.
Elimine qualquer fabricante que trate o FAT como um exercício de papelada retroativa. Fornecedores selecionados que integram o FAT em seu ciclo de vida de engenharia principal e aceitam a supervisão de terceiros. Se eles hesitarem em compartilhar dados brutos ou resistirem a auditorias remotas de vídeo, remova-os imediatamente de consideração. A transparência permanece inegociável em aplicações de alta pressão.
Solicite amostras de documentação FAT e relatórios de conformidade API 15S durante seu processo inicial de RFQ (Solicitação de Cotação). Faça desses documentos um critério de classificação obrigatório para sua equipe de compras. Tomar esta ação força os fornecedores a provarem sua competência técnica muito antes de você emitir um pedido de compra.
Perguntas frequentes
P: Podemos solicitar protocolos de teste personalizados além do FAT padrão para nossos tubos RTP?
R: Sim, você pode solicitar protocolos personalizados. Fabricantes conceituados adaptam frequentemente testes para simular temperaturas extremas ou exposições químicas específicas. No entanto, simular composições fluidas complexas ou construir câmaras ambientais personalizadas acrescenta tempo e custo significativos ao ciclo de produção. Você deve definir claramente esses requisitos personalizados durante a fase inicial de licitação para garantir um preço preciso do projeto.
P: Qual é a diferença entre FAT e SAT para tubo RTP?
R: FAT (Teste de Aceitação de Fábrica) envolve testes estruturais altamente controlados, destrutivos e não destrutivos realizados nas instalações de fabricação. Isso prova que o tubo atende às especificações do projeto. SAT (Site Acceptance Testing) é um teste de prontidão operacional pós-instalação. Ele confirma que o tubo sobreviveu ao transporte, foi desenrolado com segurança e foi acoplado corretamente sem sofrer danos no campo.
P: Quem paga pela inspeção de terceiros durante o processo de FAT?
R: Os termos comerciais padrão do setor determinam que o comprador cubra todas as taxas associadas à contratação de auditores externos terceirizados. O fabricante, porém, arca com os custos internos de execução dos testes, fornecimento dos equipamentos e fornecimento das amostras dos tubos. Você deve esclarecer esses limites financeiros no contrato de aquisição para evitar disputas de última hora.