L’installation de tuyaux thermoplastiques renforcés (RTP) pour des applications corrosives à haute pression ne comporte aucune marge d’erreur. Se fier uniquement aux allégations marketing d'un fournisseur introduit des risques opérationnels et environnementaux inacceptables. Nous ne pouvons tout simplement pas laisser l’intégrité des pipelines au hasard. Les pannes de pipelines compromettent la sécurité, endommagent les écosystèmes environnants et interrompent les opérations de production critiques.
Les tests d'acceptation en usine (FAT) constituent la passerelle finale, fondée sur des preuves, avant l'expédition de l'équipement. Il vérifie que le produit fonctionne conformément aux spécifications de conception dans des conditions opérationnelles simulées. Vous utilisez FAT pour combler le fossé entre l’ingénierie théorique et la réalité physique. Cette phase de tests rigoureux confirme que le tuyau résiste à des conditions de terrain sévères.
Pour les équipes d’approvisionnement et d’ingénierie, il est essentiel de savoir exactement quels protocoles FAT exiger pour atténuer les risques de déploiement et garantir l’intégrité du pipeline à long terme. Vous avez besoin de données robustes pour autoriser l’expédition des équipements. En maîtrisant ces exigences de test, vous établissez une chaîne d'approvisionnement sécurisée et protégez votre infrastructure de terrain contre une défaillance prématurée.
Points clés à retenir
Un fabricant de tuyaux RTP crédible doit fournir un protocole FAT complet, et pas seulement des certifications de matériaux de base.
Les tests RTP essentiels incluent la pression hydrostatique, l'éclatement à court terme, la vérification dimensionnelle et l'adhérence du revêtement.
Une documentation FAT de haute qualité sert de base pour les tests d'acceptation sur site (SAT) et une installation réussie sur le terrain.
Lorsque vous comparez les fabricants de tuyaux RTP, évaluez leur transparence lors du FAT, y compris leur volonté d'accepter des inspecteurs tiers ou un audit numérique à distance.
Analyse de rentabilisation : pourquoi une FAT stricte est essentielle pour les installations RTP
L’intégrité structurelle des canalisations non vérifiée entraîne des éruptions catastrophiques, des violations de la conformité environnementale et des temps d’arrêt opérationnels prolongés. Les équipes de terrain s'appuient sur l'endurance physique des composites enroulables pour transporter les fluides volatils en toute sécurité. Si vous ignorez les tests rigoureux en usine, vous êtes directement invité au désastre. Les défaillances du confinement de la pression se produisent rarement lentement ; ils se rompent violemment. Ces événements déclenchent des amendes réglementaires massives et nécessitent une réhabilitation complexe du site. Par conséquent, la vérification préalable élimine ces graves angles morts opérationnels.
Les défauts cachés des composites enroulables sont notoirement difficiles à détecter après l’installation. Les problèmes tels que le délaminage interne ou les microfissures dans la matrice de renfort restent invisibles à l'œil nu. Une fois le tuyau enterré ou immergé au large, les inspections visuelles deviennent impossibles. Vous ne pouvez pas vous permettre de découvrir un défaut de fabrication lors du transport actif de fluides. Ignorer FAT permet à des anomalies mineures de production de devenir des responsabilités majeures sur le terrain. Les microfissures non détectées se propagent rapidement sous des charges de pression cycliques, entraînant une défaillance opérationnelle précoce.
Un FAT réussi aligne les promesses du fabricant avec les réalités du projet. Il garantit que le tuyau répond à la pression de fonctionnement maximale autorisée (MAOP) et aux exigences spécifiques de résistance chimique. Vous avez besoin de données empiriques prouvant que la matrice composite tient sous contrainte. Cette phase de test éloigne les conversations des brochures marketing et se concentre entièrement sur la physique.
Meilleure pratique : traitez toujours le FAT comme un audit technique contraignant. N’acceptez jamais les certificats de matériaux standard comme substitut aux tests de produits actifs, destructifs et non destructifs. Exigez des paramètres de simulation spécifiques au site.
Protocoles FAT de base que chaque fabricant de tuyaux RTP doit exécuter
Chaque fiable Le fabricant de tuyaux RTP construit son assurance qualité autour d'une batterie standardisée de tests physiques. Vous devez vous assurer que votre fournisseur exécute ces protocoles de base sans exception. Ces tests poussent les matériaux composites dans leurs retranchements absolus.
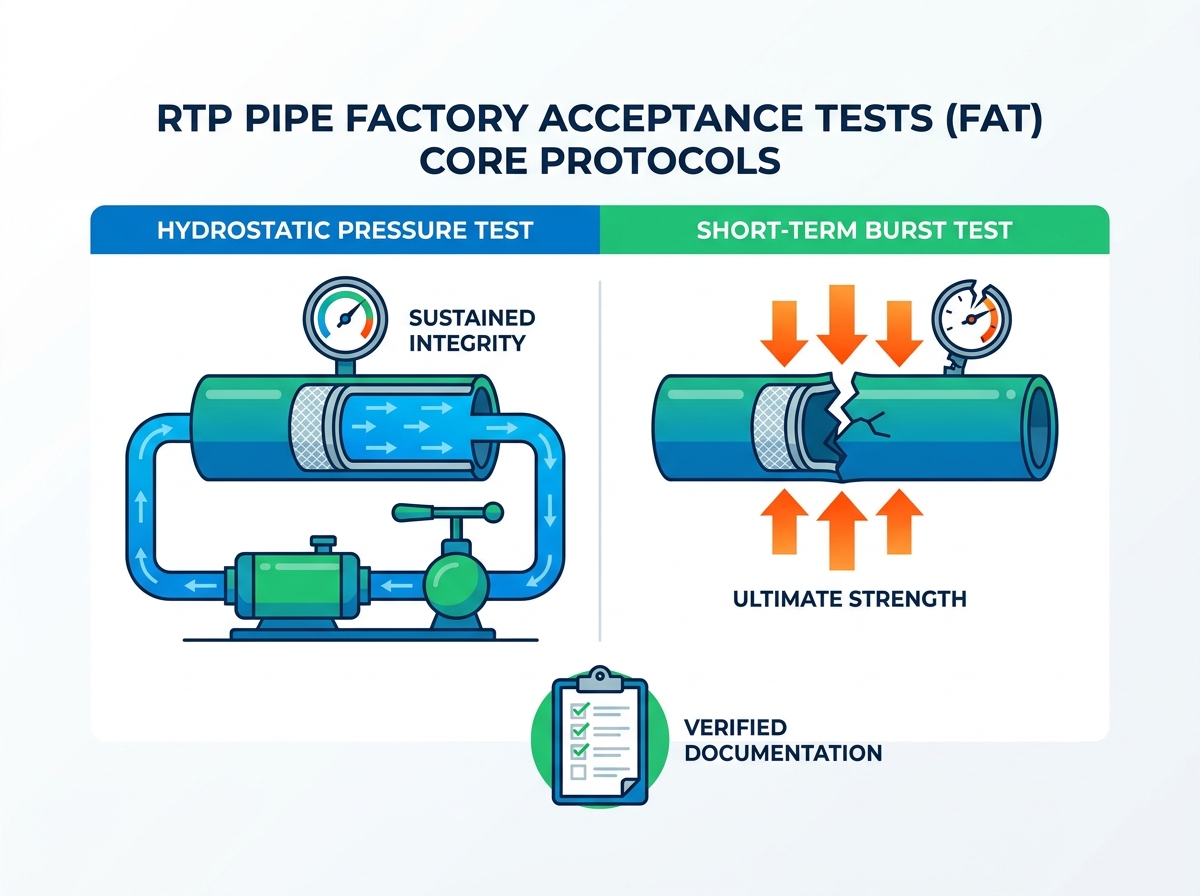
Test de pression hydrostatique
Les tests hydrostatiques impliquent le maintien de seuils de pression spécifiques sur une période de temps désignée. Ce processus vérifie l’étanchéité et l’intégrité structurelle globale. Les ingénieurs remplissent l’échantillon de tuyau avec de l’eau, purgent l’air emprisonné et augmentent la pression. Ils maintiennent cette pression bien au-dessus des niveaux de fonctionnement standard. Cette période de maintien prouve que le tuyau peut gérer des pics de pression inattendus sur le terrain. Si le manomètre chute pendant le temps de maintien, cela indique une rupture critique dans le revêtement intérieur ou le joint de l'embout.
Tests d'éclatement à court terme
Les tests d'éclatement à court terme nécessitent la mise sous pression des sections d'échantillon jusqu'à la rupture. Ce test violent confirme la résistance ultime à la traction et les marges de sécurité de la couche de renfort. Que le tuyau utilise des enveloppes en aramide, en acier ou en fibre de verre, vous devez savoir exactement quand il se brise. En détruisant un lot d'échantillons, vous validez le facteur de sécurité théorique. Par exemple, si votre pression de fonctionnement est de 1 000 psi, le test d’éclatement prouve que le tuyau survit jusqu’à 3 000 psi avant de se rompre. Cela donne à vos opérateurs sur le terrain un énorme tampon de sécurité.
Tests de pelage et d'adhérence (intégrité du revêtement)
Les tests de pelage vérifient la force de liaison entre la doublure thermoplastique intérieure, l'enveloppe de renfort et la gaine de protection extérieure. Vous devez éviter un délaminage futur. Lors du transport de gaz à haute pression, les gaz peuvent pénétrer dans le revêtement intérieur. Si la force de liaison est faible, le gaz piégé se dilate rapidement lors d’une chute de pression soudaine. Cette expansion écrase la doublure intérieure vers l’intérieur, bloquant complètement le flux. Une forte adhérence empêche cet échec catastrophique de décompression rapide des gaz.
Inspections dimensionnelles et visuelles
Des contrôles dimensionnels stricts garantissent que l’épaisseur des parois, l’ovalité et les limites de rayon de courbure respectent strictement les tolérances du projet. Des dimensions précises évitent les complications lors du bobinage et du couplage sur le terrain. Vous avez besoin de mesures exactes car les raccords d'extrémité reposent sur des tolérances serrées pour saisir le tuyau.
Vérification de l'épaisseur des parois : les outils à ultrasons mesurent les couches composites. Les points fins indiquent des zones faibles sujettes à l'éclatement.
Contrôles d'ovalité : le tuyau enroulé s'aplatit naturellement légèrement. La mesure de l'ovalité garantit que le tuyau reste suffisamment rond pour accepter les raccords mécaniques.
Limites du rayon de courbure : les techniciens plient le tuyau autour de mandrins standardisés. Cela garantit que la gaine ne se fissurera pas lorsqu'elle sera déroulée à des températures glaciales.
Évaluation de la conformité : normes de l'industrie et listes de contrôle standardisées
Vous ne pouvez pas évaluer les résultats des tests sans une référence universellement reconnue. Les paramètres de test arbitraires n’offrent aucune protection dans le monde réel. Les tests doivent être fondés sur des normes reconnues telles que API 15S (Spoolable Composite Pipeline Systems), les protocoles ANSI/ISA et les certifications ISO pertinentes. L'API 15S dicte des formules exactes pour la réduction de température et la résistance hydrostatique à long terme. S'appuyer sur ces normes mondiales oblige le fournisseur à parler un langage d'ingénierie universel.
Un fabricant digne de confiance fournit une liste de contrôle standardisée et pré-approuvée avant les tests. Cette liste de contrôle doit définir clairement les critères de réussite/échec, les durées des tests et les enregistrements d'étalonnage de l'équipement de test. Vous devez consulter ce document des semaines avant le début des tests. Cela empêche les vendeurs de déplacer les poteaux de but pendant l'événement lui-même. De plus, l'examen des journaux d'étalonnage des équipements garantit que les manomètres et les cellules de pesée fournissent des données précises. Un capteur non calibré masque facilement un produit défaillant.
Insistez toujours sur les journaux de données brutes, et pas seulement sur les rapports récapitulatifs agrégés. Les fabricants authentiques sont transparents quant aux hypothèses de test et aux variables environnementales pendant le FAT. Un résumé PDF soigné cache les anomalies. Les exportations de données brutes affichent la courbe de pression exacte minute par minute. Vous pouvez repérer des chutes de pression soudaines ou des fluctuations de température qu’ils pourraient essayer d’ignorer.
Livrables FAT standard ou complets
Catégorie d'inspection
Sortie standard du fournisseur
Résultats complets des fournisseurs
Test de pression
Coche Réussite/Échec sur le rapport final.
Journaux de pression numériques continus affichant les données de maintien minute par minute.
Traçabilité des matériaux
Numéros de lot pour la bobine finale assemblée.
Suivi détaillé des lots de résine, de fibres et de gaines mappé sur des segments de tuyaux exacts.
Étalonnage de l'équipement
Confirmation verbale de la précision de l'outil.
Certificats d'étalonnage récents et certifiés par des tiers pour toutes les jauges de test.
Gestion des écarts
Remplacement de l'échantillon défaillant sans examen formel.
Rapport formel d’analyse des causes profondes 8D pour toute anomalie découverte.
Erreur courante : accepter les labels d'assurance qualité internes sans demander les données de test brutes spécifiques. Demandez toujours les exportations brutes du capteur.
Comment comparer les fabricants de tuyaux RTP en fonction des capacités FAT
Comme toi comparez les fabricants de tuyaux RTP , portez une attention particulière à leur transparence opérationnelle. Le fabricant accueille-t-il des représentants des clients ou des auditeurs tiers dans l’usine ? Les vendeurs qui se cachent derrière des portes closes ont généralement un contrôle qualité incohérent. Un fournisseur confiant vous encourage à parcourir la chaîne de production. Ils souhaitent que vous soyez témoin de l'équipement de test et que vous interagiez directement avec leurs ingénieurs d'assurance qualité.
Les fournisseurs de premier plan proposent une FAT à distance multi-caméras (rFAT) diffusée en direct avec des lectures numériques de pression en temps réel. Cette capacité est vitale pour les équipes d'ingénierie mondiales qui ne peuvent pas se rendre sur place. Une configuration rFAT efficace utilise plusieurs angles. Une caméra se concentre sur l'échantillon de tuyau, une autre capture les manomètres et une troisième couvre la salle de contrôle. Cette transparence numérique crée une immense confiance. Cela prouve qu’ils possèdent une infrastructure de test moderne et intégrée.
Vous devez évaluer rigoureusement leur flux de travail de dépannage. Si un échantillon de tuyau échoue à un test d'éclatement, comment le fabricant documente-t-il la non-conformité ? Effectuent-ils une analyse des causes profondes et rectifient-ils le lot ? Les mauvais vendeurs jettent simplement l’échantillon défectueux et en testent un autre jusqu’à ce qu’il réussisse. Les vendeurs d'élite arrêtent la production. Ils émettent un rapport de non-conformité formel (NCR) et exécutent une analyse structurée des causes profondes (telle que le cadre des 5 Pourquoi). Ils trouvent le défaut sous-jacent du matériau ou de la machine avant de continuer.
Un fabricant mature ajustera les paramètres FAT pour simuler votre environnement d’exploitation spécifique. Les tests standard ont lieu à température ambiante. Cependant, si vous installez des canalisations dans l’Arctique ou dans un désert brûlant, les données sur la température ambiante restent insuffisantes. Les fournisseurs avancés personnalisent les tests pour simuler des variations extrêmes de température ou des mélanges de gaz corrosifs spécifiques.
Demander des SOP de test : demandez leurs procédures opérationnelles standard avant de signer le contrat.
Auditer le laboratoire : vérifiez qu'ils possèdent un laboratoire interne équipé pour l'analyse complexe des polymères.
Examiner les NCR antérieurs : demandez à voir les rapports de non-conformité expurgés des projets antérieurs pour juger de leur honnêteté.
Évaluez l'état de préparation au numérique : confirmez qu'ils prennent en charge le streaming vidéo à faible latence pour l'audit à distance.
Vérifiez la capacité de personnalisation : assurez-vous que leurs chambres de test peuvent reproduire exactement vos températures sur le terrain.
Risques de mise en œuvre : transition de FAT à SAT
Passer le FAT ne garantit pas la survie grâce au transport. Une mauvaise manipulation lors du transport peut compromettre le tuyau avant qu’il n’atteigne le site. Nous appelons cela « l’écart de livraison ». Les chariots élévateurs perforent les gaines extérieures. Une exposition prolongée à une lumière UV intense dégrade le film polymère. Un cerclage inapproprié provoque de graves indentations localisées. Vous devez insister sur des protocoles de manutention stricts et des berceaux d'expédition spécialisés. Même le tube composite le plus résistant échoue si les équipes logistiques le traitent avec négligence.
Les mesures de base capturées lors du FAT doivent directement informer la liste de contrôle SAT (Site Acceptance Testing). FAT et SAT représentent les deux moitiés d'une boucle de validation complète. Lors du FAT, vous avez prouvé que la structure du tuyau était saine dans des conditions d'usine parfaites. Lors du SAT, vous prouvez que les processus de transport, de déroulement et de couplage ne l'ont pas endommagé. Vous utilisez les données de maintien hydrostatique d'usine comme référence pour les tests de pression sur le terrain. Si la pression SAT chute plus rapidement que la ligne de base FAT, vous savez immédiatement que des dommages à l'installation se sont produits.
Un FAT rigoureux garantit que les embouts et les accouplements s'accoupleront correctement sur le terrain. Cela constitue l’élément clé d’une installation réussie et ponctuelle de l’équipement. RTP s'appuie fortement sur des techniques spécialisées de sertissage mécanique ou d'emboutissage pour les joints. Si l’usine autorise de mauvaises tolérances dimensionnelles, les équipes sur le terrain auront du mal à fixer les connecteurs. Ils seront confrontés à des joints qui fuient et à de graves retards dans les projets. En détectant ces variations dimensionnelles dès le début, vous garantissez une intégration transparente lors du déploiement final du site.
Conclusion
Exigez des preuves objectives et vérifiables plutôt que des assurances qualité généralisées. La profondeur du protocole FAT d'un fournisseur est le reflet direct de sa maturité technique globale. Des protocoles de tests approfondis indiquent qu'un fabricant se consacre à la survie à long terme des pipelines, et pas seulement à une rotation rapide des produits. Vous protégez le calendrier et le budget de votre projet en effectuant ces inspections exigeantes en amont.
Éliminez tout fabricant traitant le FAT comme un exercice de paperasse rétroactif. Présélectionnez les fournisseurs qui intègrent FAT dans leur cycle de vie d’ingénierie de base et accueillent favorablement la surveillance par des tiers. S’ils hésitent à partager des données brutes ou à résister aux audits vidéo à distance, retirez-les immédiatement. La transparence reste non négociable dans les applications à haute pression.
Demandez des exemples de documentation FAT et de rapports de conformité API 15S lors de votre processus initial de RFQ (Demande de devis). Faites de ces documents un critère de notation obligatoire pour votre équipe achats. Prendre cette mesure oblige les fournisseurs à prouver leur compétence technique bien avant que vous passiez un bon de commande.
FAQ
Q : Pouvons-nous demander des protocoles de test personnalisés au-delà du FAT standard pour nos tuyaux RTP ?
R : Oui, vous pouvez demander des protocoles personnalisés. Les fabricants réputés adaptent fréquemment les tests pour simuler des températures extrêmes ou des expositions chimiques spécifiques. Cependant, la simulation de compositions fluides complexes ou la construction de chambres environnementales personnalisées ajoutent du temps et des coûts au cycle de production. Vous devez définir clairement ces exigences personnalisées lors de la phase d'appel d'offres initiale pour garantir une tarification précise du projet.
Q : Quelle est la différence entre FAT et SAT pour les tuyaux RTP ?
R : FAT (Factory Acceptance Testing) implique des tests structurels hautement contrôlés, destructifs et non destructifs effectués dans l'usine de fabrication. Cela prouve que le tuyau répond aux spécifications de conception. SAT (Site Acceptance Testing) est un test de préparation opérationnelle post-installation. Il confirme que le tuyau a survécu au transport, a été déroulé en toute sécurité et a été correctement couplé sans subir de dommages sur le terrain.
Q : Qui paie l'inspection par un tiers pendant le processus FAT ?
R : Les conditions commerciales standard du secteur exigent que l'acheteur prenne en charge tous les frais associés à l'embauche d'auditeurs tiers externes. Le fabricant prend toutefois en charge les coûts internes liés à l'exécution des tests, à la fourniture de l'équipement et à la fourniture des échantillons de canalisations. Vous devez clarifier ces limites financières dans le contrat de marché afin d'éviter des litiges de dernière minute.
Notre société se concentre sur la recherche, le développement, la production et la vente de tuyaux composites thermoplastiques renforcés flexibles RTP.