Установка армированной термопластической трубы (RTP) для работы в условиях высокого давления и агрессивных сред не имеет права на ошибку. Полагаться исключительно на маркетинговые заявления поставщика приводит к неприемлемым эксплуатационным и экологическим рискам. Мы просто не можем оставить целостность трубопровода на волю случая. Неисправности трубопроводов ставят под угрозу безопасность, наносят ущерб окружающим экосистемам и останавливают критически важные производственные операции.
Заводские приемочные испытания (FAT) — это последний, основанный на фактических данных этап перед отправкой оборудования. Он проверяет соответствие продукта проектным спецификациям в смоделированных условиях эксплуатации. Вы используете FAT, чтобы преодолеть разрыв между теоретической инженерией и физической реальностью. Этот этап строгих испытаний подтверждает, что труба выдерживает суровые полевые условия.
Для отделов закупок и проектирования точное знание того, какие протоколы FAT необходимы, имеет решающее значение для снижения рисков развертывания и обеспечения долгосрочной целостности трубопровода. Для авторизации отправки оборудования вам нужны надежные данные. Освоив эти требования к тестированию, вы создадите безопасную цепочку поставок и защитите свою полевую инфраструктуру от преждевременного выхода из строя.
Ключевые выводы
Надежный производитель труб RTP должен предоставить комплексный протокол FAT, а не только базовые сертификаты материалов.
Основные испытания RTP включают гидростатическое давление, кратковременный разрыв, проверку размеров и адгезию футеровки.
Высококачественная документация FAT служит основой для приемочных испытаний на месте (SAT) и успешной установки на месте.
Сравнивая производителей труб RTP, оцените их прозрачность во время FAT, включая их готовность привлекать сторонних инспекторов или проводить дистанционный цифровой аудит.
Экономическое обоснование: почему строгие требования FAT имеют решающее значение для установок RTP
Непроверенная структурная целостность труб приводит к катастрофическим выбросам, нарушениям экологических требований и длительным простоям в эксплуатации. Полевые команды полагаются на физическую выносливость наматываемых композитов при безопасной транспортировке летучих жидкостей. Если вы пропустите строгие заводские испытания, вы напрямую привлечете катастрофу. Нарушения сдерживания давления редко происходят медленно; они сильно рвутся. Эти события влекут за собой крупные штрафы со стороны регулирующих органов и требуют комплексного восстановления объекта. Таким образом, предварительная проверка устраняет эти серьезные операционные «слепые зоны».
Скрытые дефекты наматываемых композитов крайне сложно обнаружить после установки. Такие проблемы, как внутреннее расслоение или микротрещины в армирующей матрице, остаются невидимыми невооруженным глазом. Как только вы закопаете трубу или погрузите ее в море, визуальный осмотр станет невозможным. Вы не можете позволить себе обнаружить производственный дефект во время активной транспортировки жидкости. Пропуск FAT позволяет незначительным аномалиям добычи стать серьезными проблемами на месторождении. Необнаруженные микротрещины быстро распространяются под действием циклических нагрузок давления, что приводит к раннему выходу из строя.
Успешный FAT приводит обещания производителя в соответствие с реалиями проекта. Это гарантирует, что труба соответствует максимально допустимому рабочему давлению (MAOP) и особым требованиям по химической стойкости. Вам нужны эмпирические данные, доказывающие, что составная матрица сохраняет целостность под нагрузкой. На этом этапе тестирования разговоры отходят от маркетинговых брошюр и полностью сосредотачиваются на физике.
Лучшая практика: всегда относитесь к ЗПИ как к обязательному инженерному аудиту. Никогда не принимайте стандартные сертификаты материалов в качестве замены активных, разрушающих и неразрушающих испытаний продукции. Требуйте параметры моделирования, специфичные для конкретного объекта.
Основные протоколы FAT, которые должен соблюдать каждый производитель труб RTP
Каждый надежный Производитель труб rtp строит свою систему обеспечения качества на основе стандартизированного комплекса физических испытаний. Вы должны убедиться, что ваш поставщик выполняет эти основные протоколы без исключений. Эти испытания доводят композитные материалы до предела своих возможностей.
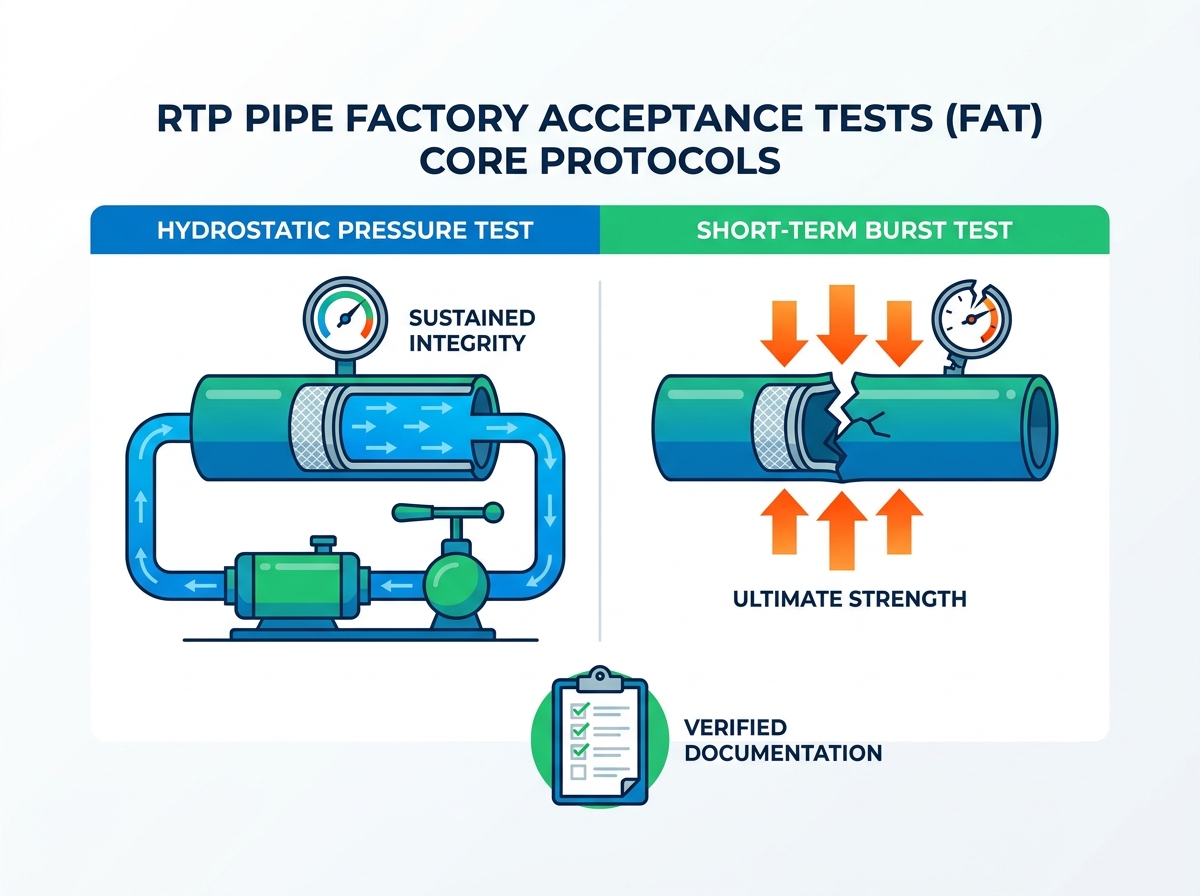
Испытание гидростатическим давлением
Гидростатические испытания включают поддержание определенных пороговых значений давления в течение определенного периода времени. Этот процесс проверяет герметичность и общую структурную целостность. Инженеры наполняют образец трубы водой, стравливают захваченный воздух и повышают давление. Они удерживают это давление значительно выше стандартных рабочих уровней. Этот период выдержки доказывает, что труба способна выдерживать неожиданные скачки давления в полевых условиях. Если манометр падает во время выдержки, это указывает на серьезное нарушение внутреннего вкладыша или уплотнения концевого фитинга.
Кратковременное пакетное тестирование
Кратковременное испытание на разрыв требует создания давления на секции образца до разрушения. Это жесткое испытание подтверждает предельную прочность на разрыв и запас прочности армирующего слоя. Независимо от того, используется ли в трубе арамидная, стальная или стекловолоконная обертка, вы должны точно знать, когда она порвется. Уничтожая партию образцов, вы подтверждаете теоретический коэффициент безопасности. Например, если ваше рабочее давление составляет 1000 фунтов на квадратный дюйм, испытание на разрыв докажет, что труба действительно выдерживает давление до 3000 фунтов на квадратный дюйм, прежде чем разорвется. Это дает вашим полевым операторам огромный буфер безопасности.
Испытания на отслаивание и адгезию (целостность лайнера)
Испытания на отслаивание проверяют прочность сцепления между внутренним термопластичным вкладышем, армирующей оберткой и внешней защитной оболочкой. Вы должны предотвратить расслоение в будущем. При транспортировке газов под высоким давлением газы могут проникнуть во внутренний вкладыш. Если прочность связи слабая, захваченный газ быстро расширяется при внезапном падении давления. Это расширение сдавливает внутренний вкладыш внутрь, полностью блокируя поток. Сильная адгезия предотвращает этот катастрофический отказ от быстрой декомпрессии газа.
Габаритные и визуальные проверки
Строгий контроль размеров гарантирует, что толщина стенок, овальность и радиус изгиба строго соответствуют допускам проекта. Точные размеры предотвращают осложнения при намотке и соединении на месте. Вам необходимы точные измерения, поскольку концевые фитинги требуют жестких допусков для захвата трубы.
Проверка толщины стенок: ультразвуковые инструменты измеряют слои композита. Тонкие пятна указывают на слабые зоны, склонные к разрыву.
Проверка овальности: Намотанная труба естественным образом слегка сплющивается. Измерение овальности гарантирует, что труба останется достаточно круглой для установки механических фитингов.
Ограничения по радиусу изгиба: Технические специалисты сгибают трубу с помощью стандартных оправок. Это гарантирует, что куртка не треснет при размотке при низких температурах в полевых условиях.
Оценка соответствия: отраслевые стандарты и стандартизированные контрольные списки
Вы не можете оценить результаты тестирования без общепризнанной базовой линии. Произвольные параметры тестирования не обеспечивают никакой реальной защиты. Испытания должны основываться на признанных стандартах, таких как API 15S (наматываемые композитные трубопроводные системы), протоколах ANSI/ISA и соответствующих сертификатах ISO. API 15S определяет точные формулы температурного снижения номинальных характеристик и долгосрочной гидростатической прочности. Опираясь на эти глобальные стандарты, поставщики вынуждены говорить на универсальном инженерном языке.
Надежный производитель предоставляет стандартизированный, предварительно утвержденный контрольный список перед тестированием. В этом контрольном списке должны быть четко определены критерии «пройдено/не пройдено», продолжительность испытаний и записи о калибровке испытательного оборудования. Вы должны просмотреть этот документ за несколько недель до начала тестирования. Это не позволяет продавцам перемещать стойки ворот во время самого мероприятия. Кроме того, просмотр журналов калибровки оборудования гарантирует, что манометры и тензодатчики сообщают точные данные. Некалиброванный датчик легко маскирует неисправный продукт.
Всегда настаивайте на журналах необработанных данных, а не только на агрегированных сводных отчетах. Настоящие производители открыто сообщают о предположениях о тестировании и переменных окружающей среды во время FAT. Полированное резюме в формате PDF скрывает аномалии. Экспорт необработанных данных показывает точную кривую давления каждую минуту. Вы можете заметить внезапные перепады давления или колебания температуры, которые они могут попытаться игнорировать.
Подробное отслеживание партий смолы, волокон и оболочек, сопоставленное с точными сегментами труб.
Калибровка оборудования
Устное подтверждение точности инструмента.
Последние сертифицированные сторонними организациями сертификаты калибровки для всех манометров.
Обработка отклонений
Замена неудачного образца без формальной проверки.
Формальный отчет 8D об анализе первопричин для любых обнаруженных аномалий.
Распространенная ошибка: принятие внутренних штампов обеспечения качества без запроса конкретных необработанных данных тестирования. Всегда запрашивайте экспорт необработанных данных датчика.
Как сравнить производителей труб RTP на основе возможностей FAT
Как ты Сравните производителей труб RTP , обратите пристальное внимание на прозрачность их работы. Приглашает ли производитель представителей клиента или сторонних аудиторов на заводе? Продавцы, скрывающиеся за закрытыми дверями, обычно имеют разрозненный контроль качества. Уверенный в себе поставщик поощряет вас идти по производственной линии. Они хотят, чтобы вы наблюдали за работой испытательного оборудования и напрямую взаимодействовали с их инженерами по обеспечению качества.
Ведущие поставщики предлагают удаленную FAT (rFAT) с несколькими камерами в режиме реального времени и цифровыми показаниями давления в реальном времени. Эта возможность жизненно важна для глобальных инженерных групп, которые не могут приехать на объект. Эффективная установка RFAT использует несколько углов. Одна камера фокусируется на образце трубы, другая фиксирует показания манометров, а третья охватывает диспетчерскую. Эта цифровая прозрачность создает огромное доверие. Это доказывает, что они обладают современной интегрированной инфраструктурой тестирования.
Вы должны тщательно оценить их рабочий процесс устранения неполадок. Если образец трубы не прошел испытание на разрыв, как производитель документирует несоответствие? Проводят ли они анализ первопричин и исправляют ли партию? Плохие поставщики просто выбрасывают неудачный образец и тестируют другой, пока он не пройдет. Элитные продавцы останавливают производство. Они выпускают формальный отчет о несоответствии (NCR) и проводят структурированный анализ первопричин (например, по схеме «5 почему»). Прежде чем продолжить, они обнаруживают неисправность основного материала или машины.
Опытный производитель настроит параметры FAT для имитации вашей конкретной операционной среды. Стандартные тесты проводятся при комнатной температуре. Однако если вы проложите трубу в Арктике или в палящей пустыне, данных о комнатной температуре останется недостаточно. Передовые поставщики адаптируют тесты для имитации экстремальных колебаний температуры или конкретных агрессивных газовых смесей.
Запросите СОПы по тестированию: попросите их стандартные рабочие процедуры перед подписанием контракта.
Аудит лаборатории: убедитесь, что у них есть собственная лаборатория, оборудованная для комплексного анализа полимеров.
Просмотрите прошлые NCR: попросите показать отредактированные отчеты о несоответствиях по прошлым проектам, чтобы оценить их честность.
Оцените цифровую готовность: убедитесь, что они поддерживают потоковое видео с малой задержкой для удаленного аудита.
Проверьте возможности индивидуальной настройки: убедитесь, что их испытательные камеры могут точно воспроизводить ваши полевые температуры.
Риски реализации: переход от FAT к SAT
Прохождение FAT не гарантирует выживание при транспортировке. Неправильное обращение во время транспортировки может привести к повреждению трубы еще до того, как она достигнет объекта. Мы называем это «разрывом в доставке». Вилочные погрузчики прокалывают внешние оболочки. Длительное воздействие интенсивного ультрафиолетового излучения разрушает полимерную пленку. Неправильная обвязка приводит к серьезным локальным вмятинам. Вы должны настаивать на строгих протоколах обработки и использовании специализированных транспортных средств. Даже самая прочная композитная труба выйдет из строя, если специалисты по логистике будут обращаться с ней небрежно.
Базовые показатели, полученные во время FAT, должны напрямую использоваться в контрольном списке SAT (приемочное тестирование). FAT и SAT представляют собой две половины полного цикла проверки. В ходе FAT вы доказали конструктивную прочность трубы в идеальных заводских условиях. Во время SAT вы доказываете, что процессы транспортировки, распаковки и соединения не повредили его. Вы используете заводские данные гидростатического удержания в качестве эталона для испытаний под давлением в полевых условиях. Если давление SAT падает быстрее, чем базовое значение FAT, вы сразу же узнаете, что произошло повреждение установки.
Строгие условия FAT гарантируют правильное соединение концевых фитингов и муфт в полевых условиях. Это является ключевым фактором успешной и своевременной установки оборудования. RTP в значительной степени полагается на специализированные методы механического обжатия или обжатия соединений. Если завод допускает плохие допуски по размерам, полевым бригадам будет сложно прикрепить разъемы. Они столкнутся с протечками в соединениях и серьезными задержками в реализации проекта. Обнаружив эти изменения размеров на ранней стадии, вы гарантируете плавную интеграцию во время окончательного развертывания сайта.
Заключение
Требуйте объективных, поддающихся проверке доказательств, а не общих гарантий качества. Глубина протокола FAT производителя является прямым отражением его общей инженерной зрелости. Обширные протоколы испытаний указывают на то, что производитель стремится обеспечить долгосрочное выживание трубопровода, а не просто быстрый оборот продукции. Вы защищаете сроки и бюджет своего проекта, заранее выполняя эти сложные проверки.
Устраните любого производителя, рассматривающего FAT как документацию, имеющую обратную силу. Список поставщиков, которые интегрируют FAT в свой основной жизненный цикл проектирования и приветствуют сторонний надзор. Если они не решаются поделиться необработанными данными или сопротивляются удаленному видеоаудиту, немедленно исключите их из рассмотрения. Прозрачность остается непреложной в приложениях с высоким давлением.
Запросите образец документации FAT и отчетов о соответствии API 15S во время первоначального запроса цен (запроса цен). Сделайте эти документы обязательным критерием оценки для вашей команды по закупкам. Это действие вынуждает поставщиков доказывать свою техническую компетентность задолго до того, как вы разместите заказ на поставку.
Часто задаваемые вопросы
Вопрос: Можем ли мы запросить для наших каналов RTP специальные протоколы тестирования, выходящие за рамки стандартных FAT?
О: Да, вы можете запросить специальные протоколы. Авторитетные производители часто адаптируют тесты для имитации экстремальных температур или воздействия определенных химических веществ. Однако моделирование сложных составов жидкостей или создание индивидуальных климатических камер значительно увеличивает время и стоимость производственного цикла. Вам следует четко определить эти индивидуальные требования на начальном этапе торгов, чтобы обеспечить точную цену проекта.
Вопрос: В чем разница между FAT и SAT для труб RTP?
Ответ: FAT (заводские приемочные испытания) включают строго контролируемые, разрушающие и неразрушающие структурные испытания, проводимые на производственном предприятии. Это доказывает, что труба соответствует проектным спецификациям. SAT (приемочное тестирование на объекте) — это испытание на готовность к эксплуатации после установки. Это подтверждает, что труба выдержала транспортировку, была безопасно размотана и правильно соединена, не получив повреждений в полевых условиях.
Вопрос: Кто платит за проверку третьей стороной во время процедуры FAT?
Ответ: Стандартные отраслевые коммерческие условия требуют, чтобы покупатель покрывал все расходы, связанные с наймом внешних сторонних аудиторов. Однако производитель покрывает внутренние расходы на проведение испытаний, предоставление оборудования и доставку образцов труб. Вам следует уточнить эти финансовые границы в договоре о закупках, чтобы предотвратить споры в последнюю минуту.