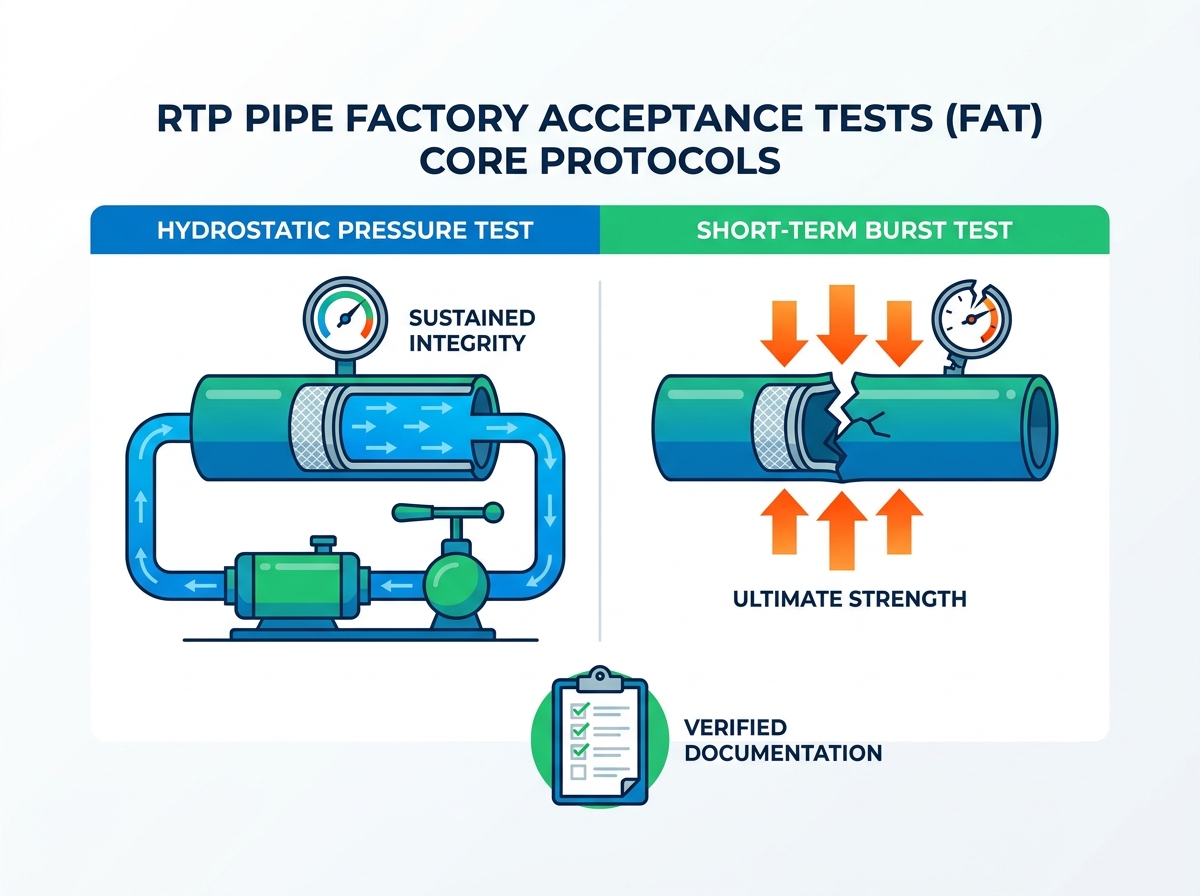
La instalación de tuberías termoplásticas reforzadas (RTP) para aplicaciones corrosivas de alta presión conlleva cero margen de error. Depender únicamente de las afirmaciones de marketing de un proveedor introduce riesgos operativos y ambientales inaceptables. Simplemente no podemos dejar la integridad del oleoducto al azar. Las fallas en las tuberías comprometen la seguridad, dañan los ecosistemas circundantes y detienen operaciones de producción críticas.
Las pruebas de aceptación en fábrica (FAT) son la puerta de entrada final basada en evidencia antes de que se envíe el equipo. Verifica que el producto funcione según las especificaciones de diseño en condiciones operativas simuladas. Utiliza FAT para cerrar la brecha entre la ingeniería teórica y la realidad física. Esta rigurosa fase de prueba confirma que la tubería resiste condiciones severas de campo.
Para los equipos de adquisiciones e ingeniería, saber exactamente qué protocolos FAT exigir es fundamental para mitigar los riesgos de implementación y garantizar la integridad de la tubería a largo plazo. Necesita datos sólidos para autorizar el envío de equipos. Al dominar estos requisitos de prueba, usted establece una cadena de suministro segura y protege su infraestructura de campo contra fallas prematuras.
Conclusiones clave
Un fabricante de tuberías RTP creíble debe proporcionar un protocolo FAT integral, no solo certificaciones básicas de materiales.
Las pruebas RTP esenciales incluyen presión hidrostática, estallido a corto plazo, verificación dimensional y adhesión del revestimiento.
La documentación FAT de alta calidad sirve como base para las pruebas de aceptación del sitio (SAT) y la instalación exitosa en el campo.
Cuando compare los fabricantes de tuberías RTP, evalúe su transparencia durante la FAT, incluida su voluntad de aceptar inspectores externos o auditorías digitales remotas.
El caso empresarial: por qué una FAT estricta es fundamental para las instalaciones RTP
La integridad estructural de las tuberías no verificadas provoca reventones catastróficos, infracciones de cumplimiento medioambiental y largos periodos de inactividad operativa. Los equipos de campo dependen de la resistencia física de los compuestos enrollables para transportar fluidos volátiles de forma segura. Si se salta las pruebas rigurosas de fábrica, se invita directamente al desastre. Las fallas de contención de presión rara vez ocurren lentamente; se rompen violentamente. Estos eventos generan multas regulatorias masivas y requieren una compleja remediación del sitio. Por lo tanto, la verificación inicial elimina estos graves puntos ciegos operativos.
Los defectos ocultos en los composites spoolable son muy difíciles de detectar después de la instalación. Problemas como la delaminación interna o las microfisuras en la matriz de refuerzo permanecen invisibles a simple vista. Una vez que entierras la tubería o la sumerges en alta mar, las inspecciones visuales se vuelven imposibles. No puede darse el lujo de descubrir un defecto de fabricación durante el transporte activo de fluidos. Saltarse FAT permite que anomalías menores de producción se conviertan en mayores pasivos del campo. Las microfisuras no detectadas se propagan rápidamente bajo cargas de presión cíclicas, lo que provoca fallas operativas tempranas.
Un FAT exitoso alinea las promesas del fabricante con las realidades del proyecto. Garantiza que la tubería cumpla con la presión operativa máxima permitida (MAOP) y los requisitos específicos de resistencia química. Necesita datos empíricos que demuestren que la matriz compuesta se mantiene unida bajo tensión. Esta fase de prueba aleja las conversaciones de los folletos de marketing y se centra completamente en la física.
Mejores prácticas: trate siempre la FAT como una auditoría de ingeniería vinculante. Nunca acepte certificados de materiales estándar como sustituto de pruebas de productos activas, destructivas y no destructivas. Exija parámetros de simulación específicos del sitio.
Protocolos FAT básicos que todo fabricante de tuberías RTP debe ejecutar
Cada confiable El fabricante de tuberías rtp construye su garantía de calidad en torno a una batería estandarizada de pruebas físicas. Debe asegurarse de que su proveedor ejecute estos protocolos centrales sin excepción. Estas pruebas llevan los materiales compuestos a sus límites absolutos.
Prueba de presión hidrostática
Las pruebas hidrostáticas implican mantener umbrales de presión específicos durante un período de tiempo designado. Este proceso verifica la estanqueidad y la integridad estructural general. Los ingenieros llenan la muestra de tubería con agua, purgan el aire atrapado y aumentan la presión. Mantienen esta presión muy por encima de los niveles operativos estándar. Este período de espera demuestra que la tubería puede soportar picos de presión inesperados en el campo. Si el manómetro cae durante el tiempo de espera, indica una brecha crítica en el revestimiento interior o en el sello del extremo.
Pruebas de explosión a corto plazo
Las pruebas de estallido a corto plazo requieren presurizar secciones de muestra hasta que fallen. Esta violenta prueba confirma la resistencia última a la tracción y los márgenes de seguridad de la capa de refuerzo. Ya sea que la tubería utilice envolturas de aramida, acero o fibra de vidrio, debe saber exactamente cuándo se rompe. Al destruir un lote de muestra, se valida el factor de seguridad teórico. Por ejemplo, si su presión de funcionamiento es de 1000 psi, la prueba de rotura demuestra que la tubería en realidad sobrevive hasta 3000 psi antes de romperse. Esto brinda a sus operadores de campo un enorme margen de seguridad.
Pruebas de despegado y adhesión (integridad del revestimiento)
Las pruebas de pelado verifican la fuerza de unión entre el revestimiento termoplástico interior, la envoltura de refuerzo y la funda protectora exterior. Debe evitar una futura delaminación. Al transportar gases a alta presión, los gases pueden penetrar el revestimiento interior. Si la fuerza de la unión es débil, el gas atrapado se expande rápidamente durante una caída repentina de presión. Esta expansión aplasta el revestimiento interior hacia adentro, bloqueando el flujo por completo. Una fuerte adhesión evita este rápido y catastrófico fallo de descompresión del gas.
Inspecciones dimensionales y visuales
Los estrictos controles dimensionales garantizan que los límites del espesor de la pared, la ovalidad y el radio de curvatura se ajusten estrictamente a las tolerancias del proyecto. Las dimensiones precisas evitan complicaciones durante el bobinado y acoplamiento en el campo. Necesita medidas exactas porque los accesorios finales dependen de tolerancias estrictas para sujetar la tubería.
Verificación del espesor de la pared: las herramientas de ultrasonido miden las capas compuestas. Los puntos finos indican zonas débiles propensas a estallar.
Comprobaciones de ovalidad: La tubería enrollada se aplana ligeramente de forma natural. La medición de la ovalidad garantiza que la tubería permanezca lo suficientemente redonda como para aceptar accesorios mecánicos.
Límites del radio de curvatura: los técnicos doblan la tubería alrededor de mandriles estandarizados. Esto verifica que la chaqueta no se agriete cuando se desenrolle en temperaturas de campo heladas.
Evaluación del cumplimiento: estándares de la industria y listas de verificación estandarizadas
No se pueden evaluar los resultados de las pruebas sin una línea de base universalmente reconocida. Los parámetros de prueba arbitrarios ofrecen cero protección en el mundo real. Las pruebas deben basarse en estándares reconocidos como API 15S (Sistemas de tuberías compuestas en carrete), protocolos ANSI/ISA y certificaciones ISO relevantes. API 15S dicta fórmulas exactas para la reducción de temperatura y la resistencia hidrostática a largo plazo. Depender de estos estándares globales obliga al proveedor a hablar un lenguaje de ingeniería universal.
Un fabricante confiable proporciona una lista de verificación estandarizada y previamente aprobada antes de la prueba. Esta lista de verificación debe definir claramente los criterios de aprobación/rechazo, duraciones de las pruebas y registros de calibración del equipo de prueba. Debe revisar este documento semanas antes de que comiencen las pruebas. Evita que los proveedores muevan las porterías durante el evento real. Además, la revisión de los registros de calibración del equipo garantiza que los manómetros y las células de carga informen datos precisos. Un sensor no calibrado enmascara fácilmente un producto defectuoso.
Insista siempre en registros de datos sin procesar, no solo en informes resumidos agregados. Los fabricantes auténticos son transparentes a la hora de comprobar los supuestos y las variables ambientales durante el FAT. Un resumen en PDF pulido oculta anomalías. Las exportaciones de datos brutos muestran la curva de presión exacta minuto a minuto. Puede detectar caídas repentinas de presión o fluctuaciones de temperatura que podrían intentar ignorar.
Entregables FAT estándar versus integrales
Categoría de inspección
Salida estándar del proveedor
Producción integral de proveedores
Prueba de presión
Marca de verificación Pasa/No pasa en el informe final.
Registros de presión digitales continuos que muestran datos de retención minuto a minuto.
Trazabilidad de materiales
Números de lote para el carrete ensamblado final.
Seguimiento detallado de lotes de resina, fibra y camisas asignados a segmentos de tubería exactos.
Calibración de equipos
Confirmación verbal de la precisión de la herramienta.
Certificados de calibración recientes certificados por terceros para todos los medidores de prueba.
Manejo de desviaciones
Reemplazo de muestra fallida sin revisión formal.
Informe formal de análisis de causa raíz 8D para cualquier anomalía descubierta.
Error común: aceptar sellos de control de calidad internos sin solicitar datos de prueba específicos y sin procesar. Solicite siempre las exportaciones de sensores sin procesar.
Cómo comparar fabricantes de tuberías RTP según las capacidades FAT
como tu Compare los fabricantes de tuberías RTP , preste mucha atención a su transparencia operativa. ¿El fabricante da la bienvenida a representantes del cliente o auditores externos en la fábrica? Los vendedores que se esconden detrás de puertas cerradas suelen tener controles de calidad inconexos. Un proveedor seguro le anima a recorrer la línea de producción. Quieren que usted sea testigo del equipo de prueba e interactúe directamente con sus ingenieros de control de calidad.
Los proveedores de primer nivel ofrecen FAT remoto multicámara (rFAT) transmitido en vivo con lecturas de presión digitales en tiempo real. Esta capacidad es vital para los equipos de ingeniería globales que no pueden viajar a las instalaciones. Una configuración rFAT eficaz utiliza múltiples ángulos. Una cámara enfoca la muestra de tubería, otra captura los manómetros y una tercera cubre la sala de control. Esta transparencia digital genera una inmensa confianza. Demuestra que poseen una infraestructura de pruebas moderna e integrada.
Debe evaluar rigurosamente su flujo de trabajo de resolución de problemas. Si una muestra de tubería no supera la prueba de rotura, ¿cómo documenta el fabricante la no conformidad? ¿Realizan análisis de causa raíz y rectifican el lote? Los proveedores pobres simplemente descartan la muestra fallida y prueban otra hasta que pasa. Los proveedores de élite detienen la producción. Emiten un informe formal de no conformidad (NCR) y ejecutan un análisis estructurado de la causa raíz (como el marco de los 5 porqués). Encuentran el material subyacente o la falla de la máquina antes de continuar.
Un fabricante maduro ajustará los parámetros FAT para simular su entorno operativo específico. Las pruebas estándar se realizan a temperatura ambiente. Sin embargo, si instala tuberías en el Ártico o en un desierto abrasador, los datos sobre la temperatura ambiente siguen siendo insuficientes. Los proveedores avanzados personalizan las pruebas para imitar variaciones extremas de temperatura o mezclas de gases corrosivos específicos.
Solicite SOP de prueba: solicite sus procedimientos operativos estándar antes de firmar el contrato.
Audite el laboratorio: verifique que posean un laboratorio interno equipado para análisis de polímeros complejos.
Revise NCR anteriores: solicite ver informes de no conformidad redactados de proyectos anteriores para juzgar su honestidad.
Evalúe la preparación digital: confirme que admitan la transmisión de video de baja latencia para auditoría remota.
Verifique la capacidad de personalización: asegúrese de que sus cámaras de prueba puedan replicar las temperaturas exactas de su campo.
Riesgos de implementación: transición de FAT a SAT
Pasar FAT no garantiza la supervivencia a través del transporte. El mal manejo durante el envío puede comprometer la tubería antes de que llegue al sitio. A esto lo llamamos la 'brecha de entrega'. Los montacargas perforan las chaquetas exteriores. La exposición prolongada a luz ultravioleta intensa degrada la envoltura de polímero. Un flejado inadecuado provoca graves hendiduras localizadas. Debe insistir en estrictos protocolos de manipulación y soportes de envío especializados. Incluso los tubos compuestos más resistentes fallan si los equipos de logística los tratan descuidadamente.
Las métricas de referencia capturadas durante FAT deben informar directamente la lista de verificación SAT (Pruebas de aceptación del sitio). FAT y SAT representan dos mitades de un ciclo de validación completo. Durante FAT, usted demostró que la tubería está estructuralmente sólida en perfectas condiciones de fábrica. Durante el SAT acreditas que los procesos de transporte, desenrollado y acoplamiento no lo dañaron. Se utilizan los datos de retención hidrostática de fábrica como punto de referencia para las pruebas de presión de campo. Si la presión SAT cae más rápido que la línea base FAT, inmediatamente sabrá que se produjeron daños en la instalación.
Una FAT rigurosa garantiza que los accesorios finales y los acoplamientos se acoplarán correctamente en el campo. Esto actúa como factor clave para una instalación exitosa y puntual del equipo. RTP depende en gran medida de técnicas mecánicas especializadas de prensado o estampado para uniones. Si la fábrica permite tolerancias dimensionales deficientes, los equipos de campo tendrán dificultades para conectar los conectores. Se enfrentarán a fugas en las uniones y graves retrasos en los proyectos. Al detectar estas variaciones dimensionales con anticipación, garantiza una integración perfecta durante la implementación final del sitio.
Conclusión
Exigir evidencia objetiva y verificable por encima de garantías de calidad generalizadas. La profundidad del protocolo FAT de un proveedor es un reflejo directo de su madurez de ingeniería general. Los extensos protocolos de prueba indican que se trata de un fabricante dedicado a la supervivencia a largo plazo de sus productos, no sólo a una rápida rotación de productos. Usted protege el cronograma y el presupuesto de su proyecto al adelantar estas exigentes inspecciones.
Eliminar cualquier fabricante que trate a la FAT como un ejercicio de trámites retroactivos. Seleccione proveedores que integren FAT en su ciclo de vida de ingeniería principal y agradezcan la supervisión de terceros. Si dudan en compartir datos sin procesar o se resisten a las auditorías de video remotas, elimínelos de la consideración inmediatamente. La transparencia sigue siendo innegociable en aplicaciones de alta presión.
Solicite documentación FAT de muestra e informes de cumplimiento API 15S durante su proceso inicial de RFQ (Solicitud de cotización). Haga de estos documentos un criterio de calificación obligatorio para su equipo de adquisiciones. Tomar esta medida obliga a los proveedores a demostrar su competencia técnica mucho antes de emitir una orden de compra.
Preguntas frecuentes
P: ¿Podemos solicitar protocolos de prueba personalizados más allá del FAT estándar para nuestras tuberías RTP?
R: Sí, puedes solicitar protocolos personalizados. Los fabricantes de renombre adaptan con frecuencia las pruebas para simular temperaturas extremas o exposiciones a sustancias químicas específicas. Sin embargo, simular composiciones de fluidos complejas o construir cámaras ambientales personalizadas agrega tiempo y costos significativos al ciclo de producción. Debe definir claramente estos requisitos personalizados durante la fase de oferta inicial para garantizar un precio preciso del proyecto.
P: ¿Cuál es la diferencia entre FAT y SAT para tuberías RTP?
R: FAT (Pruebas de aceptación en fábrica) implica pruebas estructurales altamente controladas, destructivas y no destructivas realizadas en las instalaciones de fabricación. Demuestra que la tubería cumple con las especificaciones de diseño. SAT (Prueba de aceptación del sitio) es una prueba de preparación operativa posterior a la instalación. Confirma que la tubería sobrevivió al transporte, se desenrolló de manera segura y se acopló correctamente sin sufrir daños en el campo.
P: ¿Quién paga la inspección de terceros durante el proceso FAT?
R: Los términos comerciales estándar de la industria dictan que el comprador cubre todos los honorarios asociados con la contratación de auditores externos. El fabricante, sin embargo, cubre los costos internos de ejecución de las pruebas, suministro de equipos y suministro de muestras de tuberías. Debe aclarar estos límites financieros en el contrato de adquisición para evitar disputas de último momento.
Teléfono fijo: +86-523-88802123
Teléfono: +86- 18761071939
Correo electrónico:
info@unitedpipe.cn Dirección: No.36, Taoyuan Road, Zona de Desarrollo Económico de Chahe, Lai'an, Chuzhou, Anhui, China
Suscribir
Obtenga las últimas actualizaciones sobre nuevos productos y próximas ventas.