Usted está aquí: Hogar /
Blogs /
Noticias de la industria /
Selección de tuberías para lodos de relaves: cuándo evaluar tuberías compuestas resistentes al desgaste
Selección de tubería de lodo de relaves: cuándo evaluar una tubería compuesta resistente al desgaste
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-15 Origen: Sitio
Las operaciones mineras e industriales de lodos se enfrentan a una tensión fundamental constante. Los administradores de sitio deben equilibrar continuamente la vida útil del oleoducto con enormes gastos de capital iniciales. Condiciones severas y abrasivas ponen a prueba implacablemente cada componente de la infraestructura. El tiempo de inactividad no planificado debido a fallas en las tuberías interrumpe gravemente líneas de producción enteras. Una explosión repentina o una fuga menor detiene la generación de ingresos al instante. Crea derrames ambientales peligrosos que requieren una remediación costosa. Los materiales tradicionales obligan a los operadores a hacer concesiones continuamente. Por lo general, se cambia la capacidad de presión por la resistencia al desgaste o el costo inicial. Ir más allá del polietileno de alta densidad estándar o del acero sin revestimiento requiere un proceso de evaluación muy riguroso. Necesita un enfoque basado en evidencia para evaluar los materiales híbridos con precisión. Esta guía explora cómo las soluciones compuestas avanzadas cambian fundamentalmente la economía operativa. Describiremos evaluaciones hidráulicas esenciales, protocolos de prueba adecuados y realidades prácticas de instalación. Aprenderá exactamente cuándo actualizar sus redes de transporte. Proporcionamos marcos claros para maximizar la confiabilidad y garantizar el éxito operativo a largo plazo.
Conclusiones clave
Las tuberías estándar a menudo fallan prematuramente en entornos de relaves de alta velocidad y alta concentración de sólidos debido a la rápida degradación de las paredes internas.
La evaluación de una tubería compuesta de polietileno reforzado con fibra de acero resistente al desgaste requiere analizar la gravedad específica, la angularidad de las partículas y las presiones operativas requeridas.
Los equipos de adquisiciones e ingeniería deben exigir pruebas de abrasión estandarizadas para tuberías compuestas para validar las afirmaciones de vida útil del fabricante antes de su implementación en todo el sitio.
Los modelos de costo total de propiedad (TCO) deben tener en cuenta los riesgos de implementación, incluidos los métodos de unión especializados y el manejo de la expansión térmica.
El problema empresarial: definición de los límites de las tuberías estándar
En el transporte de relaves pesados, las partículas angulares actúan exactamente como papel de lija líquido. Estos sólidos abrasivos viajan a altas velocidades de flujo a través de geometrías de tuberías complejas. La alta energía cinética provoca un impacto severo en el interior de la tubería. Estas fuerzas abrasivas provocan ranuras profundas y una rápida erosión de la superficie. Con el tiempo, los impactos continuos de partículas eliminan el material de pared estándar. Con el tiempo, esta degradación constante conduce a fallas catastróficas en las paredes de los sistemas de transporte estándar.
Los presupuestos operativos se agotan rápidamente cuando los ingenieros eligen materiales estrictamente de bajo CAPEX. Los equipos suelen caer en un círculo vicioso e interminable de mantenimiento. Los equipos de mantenimiento deben rotar frecuentemente las tuberías para nivelar los patrones de desgaste localizados. Las reparaciones de parches de emergencia consumen valiosas horas de mano de obra calificada. Los cierres no planificados paralizan plantas de procesamiento enteras, destruyendo las cuotas de producción diarias. Los reemplazos frecuentes multiplican exponencialmente los costos laborales ocultos. Se pierde dinero cada minuto que las bombas de lodo dejan de funcionar.
Debemos definir métricas de referencia claras para cualquier actualización exitosa del oleoducto. No se puede simplemente instalar nuevas tuberías y esperar mejoras incrementales. Una verdadera actualización requiere reducciones específicas y mensurables en las tasas de desgaste anual. Los operadores deben exigir intervalos de mantenimiento significativamente más prolongados entre las inspecciones requeridas. El nuevo sistema también debe mantener o mejorar la eficiencia general del flujo con el tiempo. Necesita una solución que resuelva simultáneamente la contención de presión y la resistencia a la abrasión. Una actualización exitosa transforma las reparaciones reactivas de emergencia en eventos de mantenimiento programados y predecibles.
Evaluación de categorías de soluciones para tuberías de transporte de lodos y relaves
Al diseñar una red de transporte, los ingenieros suelen elegir entre metales heredados y termoplásticos estándar. El acero sin revestimiento proporciona una excelente tolerancia a alta presión para demandas extremas de bombeo. Las alternativas de acero revestidas de caucho ofrecen una gran resistencia contra la abrasión de partículas finas. Desafortunadamente, las soluciones metálicas siguen siendo muy susceptibles a la corrosión química interna agresiva. Las tuberías de acero son increíblemente pesadas y requieren equipo de elevación pesado. Son costosos y peligrosos de instalar en topografías remotas. Además, los revestimientos de caucho a menudo se deslaminan cuando partículas grandes y gruesas los golpean repetidamente. Una vez que el caucho se desprende, el acero subyacente se erosiona rápidamente.
Los termoplásticos estándar ofrecen un conjunto completamente diferente de compromisos operativos. El polietileno de alta densidad ofrece una excelente resistencia química y previene por completo la corrosión galvánica. Presenta un coeficiente de fricción muy bajo, lo que mejora la dinámica de fluidos. Los plásticos estándar siguen siendo muy rentables durante las fases iniciales de adquisición. Sin embargo, los termoplásticos estándar poseen estrictas limitaciones de presión estructural. Sufren de fluencia del material bajo cargas sostenidas de alta presión. Peor aún, se degradan rápidamente en condiciones de lodo altamente abrasivo y de grano grueso. Los relaves afilados cortan fácilmente las paredes blandas de polímero.
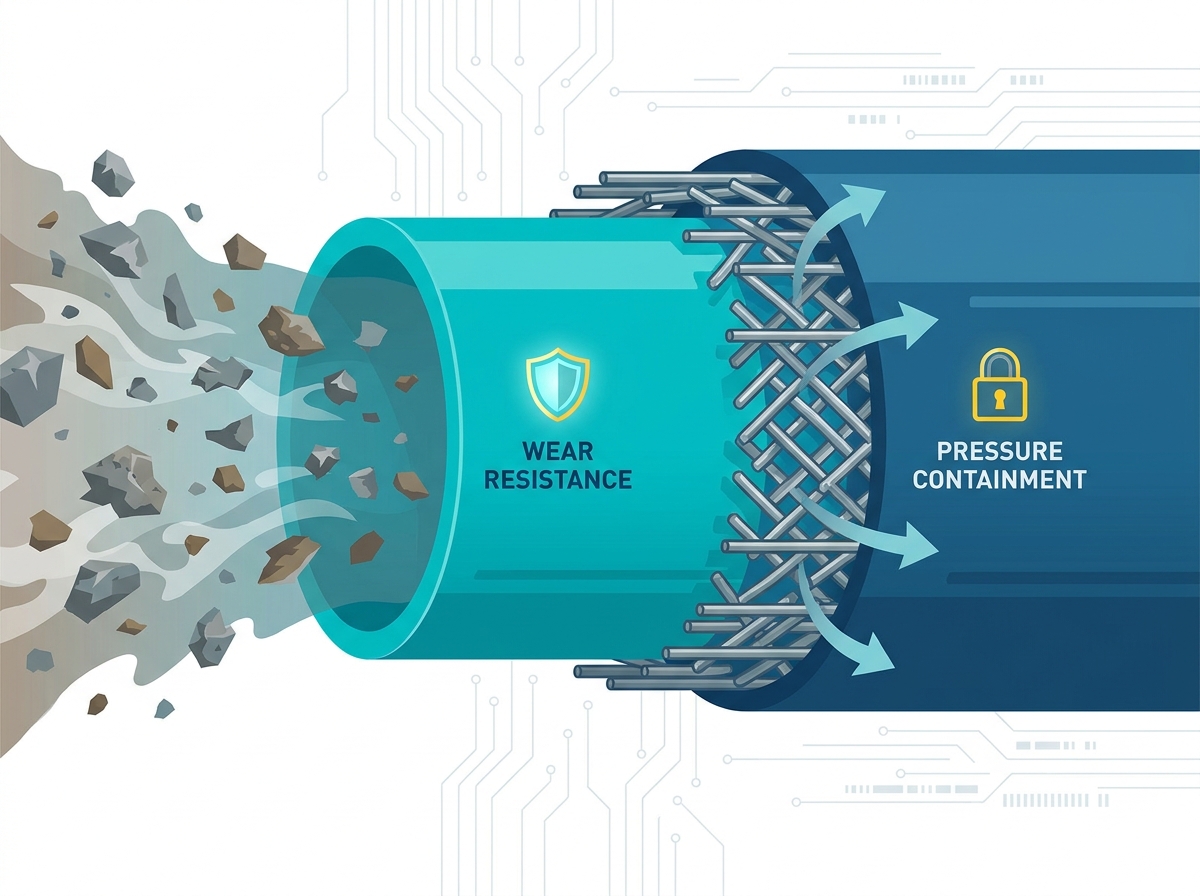
La industria minera requiere un enfoque híbrido más sofisticado para lograr un rendimiento óptimo. Podemos cerrar con éxito esta brecha de rendimiento utilizando un Tubería compuesta de polietileno reforzado con fibra de acero resistente al desgaste . Esta tecnología avanzada actúa como el puente estructural definitivo. Los fabricantes enrollan una matriz de fibra de acero de alta resistencia alrededor de un núcleo interno de polímero. Esta matriz de alambre proporciona capacidades excepcionales de contención de alta presión. Mientras tanto, la capa interior de polietileno especializada soporta una resistencia superior al desgaste y la corrosión. Desvía la energía cinética de las partículas angulares mejor que el acero rígido. Este diseño en capas brinda a los operadores la resistencia del metal junto con la inercia química de los plásticos de primera calidad. Elimina riesgos de reventones catastróficos y al mismo tiempo extiende significativamente el ciclo de reemplazo.
Dimensiones clave de la evaluación: marco de características a resultados
Debe hacer coincidir las especificaciones de la tubería compuesta directamente con su perfil de lodo exclusivo. A este enfoque sistemático lo llamamos matriz de caracterización de lodos. Los ingenieros deben evaluar con precisión los porcentajes de concentración de sólidos antes de finalizar cualquier material. Las lechadas densas se comportan de manera diferente que las mezclas de agua diluidas. La distribución del tamaño de las partículas dicta la gravedad del impacto físico en la pared de la tubería. Las rocas grandes causan daños por impacto, mientras que la arena fina provoca fricción por abrasión. La gravedad específica determina la velocidad de sedimentación de los sólidos suspendidos. Las velocidades de sedimentación rápidas requieren velocidades de bomba más altas para evitar obstrucciones en las tuberías. Las velocidades más altas aumentan exponencialmente las tasas de abrasión de las paredes.
Los requisitos hidráulicos también desempeñan un papel fundamental en la selección de materiales. Debe evaluar cuidadosamente la consistencia de la clasificación de presión bajo cargas operativas fluctuantes. Las bombas de lodo frecuentemente crean intensos aumentos repentinos de presión durante las secuencias de arranque y apagado. El transporte de larga distancia exige una integridad estructural sólida para evitar fallas por fatiga inducidas por sobretensiones. El refuerzo de fibra de acero mitiga eficazmente estos peligrosos picos de presión. Evita que el plástico se expanda y reviente bajo cargas pesadas.
La fricción del flujo afecta directamente su consumo general de energía eléctrica. La evaluación de los factores de fricción de Hazen-Williams o Darcy-Weisbach ayuda a optimizar el diseño del sistema. Las tuberías de acero tradicionales se vuelven ásperas con el tiempo debido al óxido y las incrustaciones. La pared interior compuesta ultralisa mantiene un bajo coeficiente de fricción de forma permanente. Esta eficiencia hidráulica constante reduce significativamente la resistencia a lo largo de toda la tubería. Esta eficiencia permite a los operadores modelar ahorros sustanciales de energía en las bombas durante décadas. Una menor fricción significa que a menudo es posible reducir el tamaño de los motores de las bombas o reducir las velocidades del impulsor.
Factor de fricción de tuberías y comparación de rendimiento
Material de la tubería
Factor C de Hazen-Williams
Rugosidad Darcy-Weisbach (mm)
Calificación de eficiencia de flujo
Acero al carbono sin revestimiento
100 - 130
0,045 - 0,090
Moderado (se degrada con el tiempo)
PEAD estándar
140 - 150
0,0015 - 0,007
Alto (Sujeto a ranuras profundas)
Compuesto de fibra de acero
150 - 155
0,0015 - 0,005
Excelente (Mantiene la suavidad)
Validación de afirmaciones: el papel de las pruebas de abrasión para tuberías compuestas
La ingeniería en la etapa de decisión requiere un profundo escepticismo y una rigurosa validación de datos. Las afirmaciones genéricas de marketing sobre materiales altamente duraderos son completamente insuficientes para proyectos grandes. Los equipos de adquisiciones necesitan datos concretos y verificables antes de aprobar gastos de capital multimillonarios. Debe buscar protocolos de prueba rigurosos y estandarizados en las fichas técnicas del fabricante. Una evaluación adecuada requiere metodologías específicas para garantizar la precisión y la repetibilidad. Exija resultados de marcos de prueba establecidos en lugar de estimaciones de marketing internas.
Recomendamos encarecidamente revisar los datos de estos métodos de laboratorio reconocidos:
Pruebas de lodos para simular el desgaste del flujo continuo a lo largo del tiempo.
Ensayos de Abrasión de Lechada de Arena siguiendo la estricta norma ASTM G75.
Pruebas Taber modificadas para análisis de fricción rotacional y pérdida de masa superficial.
Traducir estas tasas de desgaste de laboratorio en proyecciones realistas sigue siendo muy complejo. Una prueba de laboratorio podría mostrar una tasa de desgaste de 0,2 milímetros por año. Sin embargo, la arena de laboratorio carece de los bordes afilados que se encuentran en el mineral triturado de mina. Debe ajustar esta cifra para la velocidad y la angularidad de las partículas específicas de su sitio. Exija siempre evidencia empírica localizada a sus posibles proveedores. Solicite estudios de casos regionales que muestren el desempeño real en el campo en minas similares. Solicite datos de pruebas piloto de entornos geológicos y operativos paralelos. Los análisis metalúrgicos y de polímeros de terceros brindan el más alto nivel de confianza. La verificación independiente elimina el sesgo del proveedor de sus ecuaciones de ingeniería.
Realidades de implementación y riesgos de implementación
La instalación de tuberías híbridas introduce variables únicas en su proyecto de construcción. Las técnicas de soldadura estándar simplemente no se aplican a los polímeros reforzados avanzados. Los equipos de instalación deben comprender claramente los requisitos específicos de bridas antes de movilizarse. La mayoría de los sistemas utilizan acoplamientos mecánicos especializados diseñados para entornos de alta presión. Los instaladores suelen utilizar adaptadores de brida personalizados para conectar compuestos a bombas de acero existentes. Algunas redes requieren técnicas de unión patentadas para sellar completamente las fibras de acero internas. Si la humedad llega a las fibras de refuerzo, la corrosión interna puede comprometer la integridad estructural.
Los factores ambientales y topográficos también determinan el éxito de la instalación en el campo. Las líneas aéreas expuestas enfrentan severas expansiones y contracciones térmicas diariamente. El sol calienta el polímero oscuro, lo que hace que se alargue significativamente. Debe diseñar soportes estructurales y bucles de expansión térmica apropiados. Los ciclos de calor pueden deformar fácilmente los recorridos terrestres de larga distancia mal asegurados. Un anclaje adecuado evita que la tubería se pandee bajo su propia tensión térmica.
Recomendamos encarecidamente establecer las mejores prácticas de gestión para el mantenimiento inmediatamente después de la puesta en servicio. Los técnicos deben realizar pruebas de espesor ultrasónicas de referencia inmediatamente después de la instalación. Documente el espesor exacto de la pared en los codos y curvas designados para alto desgaste. Los intervalos de inspección regulares ayudan a crear programas de mantenimiento predictivos altamente precisos. Realice un seguimiento meticuloso de la progresión del desgaste utilizando un sistema de mapeo de cuadrícula estandarizado. Este enfoque proactivo previene rupturas repentinas en redes compuestas obsoletas.
Lógica de preselección y próximos pasos
Determinar si su sitio garantiza una prima de tubería compuesta requiere un filtrado lógico. Un árbol de decisiones simple ayuda a aclarar rápidamente el proceso de evaluación. Hágase preguntas claras y binarias sobre los puntos débiles operativos actuales.
¿Está fallando su HDPE estándar antes de la marca prevista de dieciocho meses?
¿La presión de funcionamiento requerida excede los límites de seguridad termoplásticos estándar?
¿Los costos de energía de la bomba están inflando excesivamente su presupuesto operativo mensual?
Si responde afirmativamente a alguna pregunta, una actualización compuesta es muy viable. A continuación, establezca criterios estrictos de investigación de proveedores para limitar sus opciones. Evaluar de cerca el cumplimiento de los proveedores con los estándares internacionales de fabricación. Verifique que sus clases de presión disponibles coincidan perfectamente con sus modelos hidráulicos transitorios. Solicite documentación completa de garantía y control de calidad para cada lote de tuberías. También debe evaluar su soporte técnico y sus capacidades de ingeniería de campo. ¿Pueden enviar ingenieros a su sitio durante la instalación inicial?
Comience con un siguiente paso viable para mitigar el riesgo general de implementación. Inicie un programa piloto localizado en la sección de tubería de mayor desgaste. Instale una pieza de carrete de prueba corta directamente después de la descarga de una bomba de alta velocidad. Supervise esta sección de prueba durante seis meses utilizando medidores de espesor ultrasónicos. Solicite un análisis hidráulico y de desgaste específico del sitio a los fabricantes preseleccionados en función de estos datos.
Conclusión
Seleccionar un sistema de transporte óptimo requiere una cuidadosa mitigación de riesgos y una planificación proactiva del ciclo de vida. La actualización de materiales heredados evita tiempos de inactividad catastróficos y estabiliza los presupuestos operativos. Se acabaron los días en los que se aceptaban frecuentes reventones de tuberías como procedimientos operativos normales. La transición a compuestos avanzados tiene sentido cuando los datos empíricos validan la inversión inicial.
Base siempre sus decisiones de adquisición en métricas de abrasión estandarizadas y pruebas piloto localizadas. No comprometa la integridad conjunta ni la planificación del mantenimiento predictivo durante la implementación. Una instalación adecuada garantiza que el refuerzo interno permanezca protegido de lodos corrosivos. Comience a evaluar los segmentos de su canalización más problemáticos hoy. Mida el espesor de la pared y calcule con precisión sus verdaderas cargas de mantenimiento. Consulte hoy a un ingeniero de tuberías especializado para modelar los parámetros específicos de su lodo con datos comprobados de rendimiento de compuestos.
Preguntas frecuentes
P: ¿Cómo se compara la tasa de desgaste del polietileno reforzado con fibra de acero con la del polietileno de alta densidad estándar?
R: El polietileno reforzado con fibra de acero ofrece tasas de desgaste significativamente más bajas que el polietileno de alta densidad estándar. La matriz polimérica especializada resiste mucho más eficazmente el desgaste de materiales gruesos. Mientras que el HDPE estándar se erosiona rápidamente bajo impactos de alta velocidad, la capa interna compuesta absorbe y desvía la energía cinética. Los resultados reales de campo varían según la angularidad específica de la lechada y la velocidad del flujo. Sin embargo, los operadores suelen observar extensiones sustanciales de vida útil cuando actualizan a variantes compuestas.
P: ¿Cuáles son las principales limitaciones de las tuberías compuestas de acero y plástico en aplicaciones de minería?
R: Las principales limitaciones implican restricciones de temperatura y complejidades de instalación. La capa interior de polietileno no puede soportar fluidos de procesamiento a temperaturas extremadamente altas. Los límites operativos típicos oscilan entre 60 y 80 grados Celsius, según el grado de resina específico. Además, unir estas tuberías requiere técnicas especializadas. Los instaladores deben utilizar acoplamientos mecánicos precisos o sistemas de bridas personalizados. La soldadura por fusión a tope estándar no es viable debido a la matriz interna de fibra de acero.
P: ¿Podemos adaptar una tubería compuesta reforzada con fibra de acero a una red de tuberías de acero sin revestimiento existente?
R: Sí, la modernización es totalmente factible y común en actualizaciones graduales. Debe concentrarse en gran medida en asegurar acoplamientos mecánicos compatibles y adaptadores de brida personalizados. El factor más crítico es la coincidencia exacta del diámetro interior. Los diámetros internos desalineados crean turbulencias de flujo severas y zonas de desgaste localizadas. Cuando se diseña correctamente, la transición entre secciones compuestas y de acero sin revestimiento proporciona una red híbrida perfecta y de alto rendimiento.
Teléfono fijo: +86-523-88802123
Teléfono: +86- 18761071939
Correo electrónico:
info@unitedpipe.cn Dirección: No.36, Taoyuan Road, Zona de Desarrollo Económico de Chahe, Lai'an, Chuzhou, Anhui, China
Suscribir
Obtenga las últimas actualizaciones sobre nuevos productos y próximas ventas.