No transporte de fluidos e gases de alta pressão, a integridade estrutural de um Tubo Termoplástico Reforçado (RTP) depende quase inteiramente da sua camada de reforço. Um desvio fracionário na tensão do enrolamento da fita ou na temperatura de ligação pode levar à delaminação localizada, comprometendo as classificações de pressão de ruptura e levando a falhas catastróficas em campo. Esses pequenos desvios muitas vezes passam despercebidos durante as inspeções visuais padrão. Contudo, enfraquecem drasticamente o tubo sob condições de carga cíclica. Os vazamentos ou rupturas resultantes provocam graves riscos de segurança e limpezas ambientais dispendiosas.
Para engenheiros de compras e gerentes de projetos, entender como um fornecedor de alto nível O fabricante de tubos rtp controla o processo de enrolamento é fundamental para mitigar o risco operacional, garantir a conformidade e auditar as capacidades do fornecedor. Exploraremos a mecânica precisa da engenharia por trás do controle dinâmico de tensão, da sincronização multicamadas e da consolidação térmica rigorosa. Você aprenderá como auditar métodos de testes de fábrica e verificar margens de segurança. Esses insights permitem que você selecione fornecedores com confiança e garanta confiabilidade de longo prazo em toda a sua infraestrutura de pipeline.
Principais conclusões
A tensão determina o desempenho: O controle preciso e automatizado da tensão evita o enrugamento da fita e a falta de resina, que são as principais causas da falha prematura do RTP.
O material determina o processo: Os parâmetros de controle variam significativamente entre fitas de fibra de vidro unidirecionais (UD), aramida e tiras de aço carbono.
A ligação térmica é crítica: o monitoramento da temperatura em tempo real garante a consolidação completa entre a matriz termoplástica e as camadas de reforço sem degradar o polímero.
Questões de auditoria: Avaliar um fornecedor de RTP exige olhar além das folhas de especificações, para seus testes não destrutivos (NDT) em linha e infraestrutura automatizada de controle de qualidade.
Os riscos financeiros e de segurança da qualidade do enrolamento
O processo de enrolamento serve como componente central de suporte de qualquer tubo reforçado. Você confia nessas estruturas compostas para lidar com pressões internas extremas durante décadas de operação contínua. A má execução do enrolamento se traduz diretamente na redução da pressão de ruptura. Reduz drasticamente o tempo médio entre falhas (MTBF). Se as camadas estruturais falharem prematuramente, redes inteiras de gasodutos enfrentarão paralisações repentinas e perigosas. Essas interrupções paralisam a produção e acarretam enormes custos de remediação.
A distribuição desigual da fita causa perigosas concentrações de tensão localizada em todo o corpo da tubulação. Quando um tubo sofre pressão de fluido, a tensão circular empurra para fora contra as paredes internas. Se a fita de reforço não tiver uma tensão uniforme, esta tensão externa cria graves desequilíbrios estruturais. As seções mais fracas absorvem uma força desproporcional. Este desequilíbrio causa rachaduras microscópicas na matriz polimérica. Estas microfissuras eventualmente se propagam, rompendo a capa protetora externa.
Um processo de enrolamento confiável garante uma distribuição uniforme da tensão em cada metro da bobina. Você ganha estabilidade dimensional mesmo sob ciclos flutuantes de temperatura ambiental. Os fabricantes devem fornecer conformidade verificável juntamente com essas propriedades físicas. Os engenheiros confiam em padrões internacionais rigorosos, como API 15S ou ISO 18292, para qualificar esses tubos para implantação. O cumprimento destes critérios rigorosos garante margens de segurança a longo prazo. Isso prova que o fabricante pode replicar consistentemente a perfeição estrutural.
Avaliando materiais de reforço: da fibra de vidro ao aço carbono
Diferentes ambientes operacionais exigem estratégias de reforço completamente diferentes. A maquinaria de enrolamento deve adaptar-se às propriedades específicas do material da fita. As tolerâncias do controle de qualidade mudam significativamente com base no tipo de fibra escolhido. Você não pode usar os mesmos perfis de tensionamento para metal rígido e para fibras sintéticas flexíveis.
Fitas de fibra de vidro unidirecionais (UD)
Essas fitas são amplamente utilizadas por fabricantes globais de RTP de fibra de vidro para um equilíbrio entre custo, resistência à corrosão e resistência à tração. Eles incorporam fibras de vidro alinhadas diretamente em uma matriz termoplástica. Isso cria um material composto forte e leve.
Eles fornecem excelente resistência contra ambientes químicos agressivos.
Mantêm um peso físico menor em comparação com alternativas metálicas.
Eles oferecem uma relação custo-desempenho altamente competitiva para projetos onshore.
No entanto, este material requer verificações rigorosas de qualidade de impregnação de resina antes da fase de enrolamento. Pontos secos na fita levam a falhas imediatas de colagem. Estas fibras secas não se fundem durante a consolidação térmica, criando vazios ocultos no interior da parede do tubo.
Tiras de aço carbono
O aço oferece classificações de pressão excepcionalmente altas para operações em águas profundas ou linhas terrestres de alta demanda. No entanto, introduz complexidades distintas em relação ao peso do carretel e à precisão da sobreposição. O enrolamento de tiras metálicas requer imensa força mecânica. Você deve evitar a separação do metal com o polímero durante o ciclo de vida do pipeline.
Os engenheiros enfrentam desafios significativos para combinar a flexibilidade dos revestimentos plásticos com camadas rígidas de aço. Promotores de adesão especializados evitam que o aço corte o revestimento interno. O tensionamento preciso mantém as tiras de metal pesado perfeitamente alinhadas. Qualquer desvio de sobreposição cria uma aresta nítida. Esta borda pode perfurar a capa termoplástica circundante durante a flexão do campo.
Fibras de aramida/kevlar
Essas fibras sintéticas oferecem uma incrível relação resistência/peso. Eles se destacam em ambientes offshore exigentes ou em aplicações em terrenos extremos. Você pode transportá-los facilmente devido ao seu peso excepcionalmente baixo. Os operadores frequentemente implantam tubos reforçados com aramida em locais remotos onde equipamentos de elevação pesada não podem operar.
No entanto, requerem controle de tensão ultrassensível na linha de produção. Picos repentinos de tensão farão com que as fibras frágeis se quebrem instantaneamente. Os operadores devem manter forças de tração suaves e consistentes. Mesmo um pequeno atrito dos rolos-guia pode danificar os filamentos de aramida antes que atinjam o revestimento do tubo.
Tabela: Características do Material de Reforço
Tipo de material
Vantagem Primária
Desafio sinuoso
Aplicação Típica
Fibra de vidro UD
Custo ideal e resistência à corrosão
Requer perfeita impregnação de resina
Linhas de fluxo onshore padrão
Aço carbono
Capacidade máxima de pressão de ruptura
Peso pesado; dificuldades de adesão
Linhas de coleta de alta pressão
Aramida / Kevlar
Relação resistência/peso superior
Altamente sensível a picos de tensão
Offshore e terrenos extremos
Parâmetros Críticos de Controle no Processo de Enrolamento de Fita
Esta seção analisa a complexa mecânica da engenharia. Uma instalação respeitável deve dominar essas variáveis para garantir a segurança do produto. Você deve avaliar como os fornecedores gerenciam as forças dinâmicas e a energia térmica.
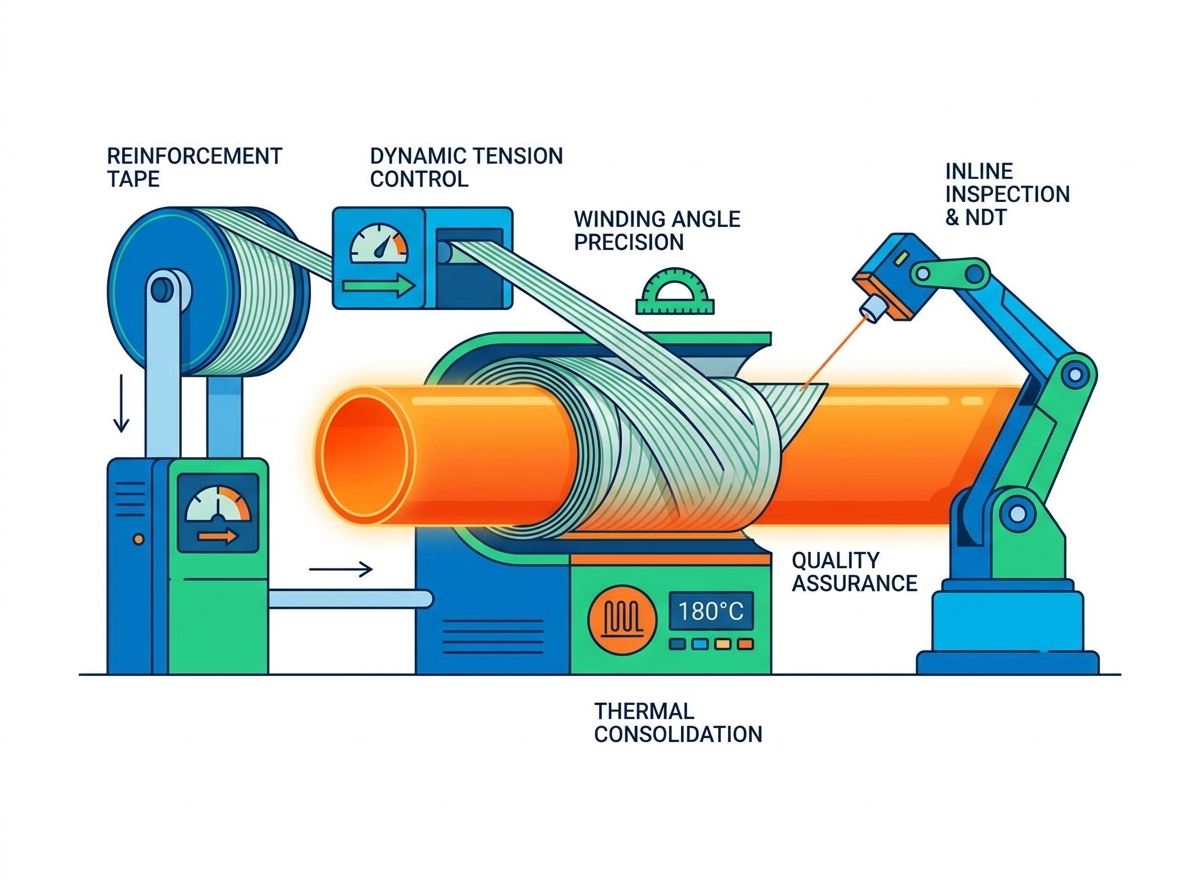
Controle Dinâmico de Tensão
A tensão inconsistente cria folga ou aperto excessivo. Se a fita ficar muito frouxa, isso criará fraqueza estrutural. Não consegue absorver cargas de pressão interna de forma eficaz. Se puxar com muita força, esmagará o revestimento termoplástico abaixo dele. Esta ação de esmagamento provoca a quebra das fibras e a deformação localizada do tubo.
Procure fabricantes que utilizem sistemas de controle de tensão de servomotor de malha fechada. Evite que os fornecedores dependam de freios de fricção manuais desatualizados. Os sistemas de circuito fechado ajustam as forças de tração em milissegundos. Eles monitoram a tensão exata e compensam dinamicamente as alterações no diâmetro do carretel. À medida que o carretel de matéria-prima se esvazia, seu diâmetro diminui. Este encolhimento altera naturalmente a resistência à tração. Servomotores automatizados detectam essa mudança e ajustam seu torque para manter uma tensão perfeitamente uniforme.
Precisão do ângulo de enrolamento
O equilíbrio entre a resistência axial e do arco depende inteiramente do ângulo de enrolamento. Os engenheiros normalmente otimizam esse ângulo em torno de 54,7 graus. Esta geometria específica equilibra as forças radiais externas com as forças de alongamento longitudinal. No entanto, isso varia um pouco com base nas demandas de aplicativos personalizados.
O enrolamento multicamadas requer sincronização exata. Você deve evitar assimetria estrutural na parede do tubo. Se a camada interna ficar a 54 graus e a camada externa mudar para 56 graus, o tubo torcerá sob pressão. As forças de torção acabarão por separar as camadas. As bobinadeiras avançadas usam caixas de engrenagens sincronizadas. Isso garante que a velocidade de rotação corresponda precisamente à velocidade de tração linear.
Consolidação Térmica (Aquecimento e Arrefecimento)
Para tubos compostos termoplásticos (TCP/RTP), a fusão das camadas requer aquecimento preciso por infravermelho ou laser. O material da matriz deve derreter apenas o suficiente para unir as camadas. Atua como uma cola industrial de alta resistência.
Se a temperatura cair muito, você terá má adesão. Isto cria um enorme risco de delaminação no campo. Se a temperatura subir muito, causará degradação irreversível do polímero. O plástico oxida e perde a elasticidade mecânica. Fábricas sofisticadas usam pirômetros ópticos. Eles monitoram as temperaturas da superfície em tempo real. Eles alimentam esses dados térmicos de volta para um controlador PID. Este controlador ajusta a intensidade do laser de aquecimento instantaneamente.
Garantia de qualidade: inspeção em linha e testes destrutivos
Alegações de qualidade não significam nada sem verificação no chão de fábrica. Precisamos ver evidências concretas de testes. Um programa robusto de garantia de qualidade depende tanto do monitoramento em tempo real quanto da validação física agressiva.
Testes Não Destrutivos Inline (NDT)
As linhas de produção modernas nunca dependem apenas da visão humana. Os operadores usam micrômetros a laser para verificação de diâmetro e espessura em tempo real. Esses sensores ópticos examinam o tubo continuamente à medida que ele avança na linha de produção. Eles detectam variações microscópicas na camada externa.
As fábricas também implantam sistemas de inspeção ultrassônica ou visual. Eles detectam defeitos superficiais, vazios ocultos ou sobreposições inadequadas de fita instantaneamente. Câmeras de alta velocidade fotografam cada centímetro da camada sinuosa antes que a capa externa seja colocada. Algoritmos analisam essas imagens instantaneamente. Se ocorrer um erro, o sistema sinaliza a marca exata do medidor. Os operadores podem então remover a seção defeituosa antes que ela chegue ao cliente.
Testes Destrutivos (off-line)
O teste de explosão hidrostática valida as margens de segurança reais. Os técnicos tampam uma seção do tubo de amostra e a enchem com água. Eles pressurizam a água até que o cano explode violentamente. Eles comparam esta pressão de ruptura final com os limites teóricos do projeto. Este teste prova que o tubo atende ou excede os requisitos API 15S.
Os testes de descascamento verificam a resistência ao cisalhamento interlaminar. Os engenheiros separam com força as camadas coladas usando uma máquina de teste de tração. Isto mede a força de ligação real entre o revestimento interno, a fita de reforço e a capa protetora externa. A alta resistência ao descascamento confirma que o processo de consolidação térmica funcionou perfeitamente.
Como auditar e selecionar um fabricante de tubos RTP
Os decisores necessitam de critérios acionáveis ao avaliar potenciais fornecedores. Você não pode confiar apenas em folhetos de marketing. Você deve se aprofundar em seus sistemas de execução de fabricação. Uma auditoria rigorosa protege o cronograma do seu projeto e seu orçamento.
Use esta lista de verificação de auditoria de fornecedor durante sua próxima avaliação:
Rastreabilidade: O fabricante pode rastrear um lote específico de tubos até os dados exatos de tensão do enrolamento? Eles devem vincular cada carretel ao seu lote de matéria-prima. Se ocorrer uma falha de campo, você precisará acessar os logs de produção originais para determinar a causa raiz.
Nível de automação: A instalação depende muito do julgamento do operador? A linha de enrolamento deve ser totalmente automatizada. Procure integração profunda com SCADA (Controle de Supervisão e Aquisição de Dados). O erro humano na configuração dos freios de tensão causa a maioria dos defeitos de enrolamento.
Conformidade: Seus protocolos de testes internos estão alinhados com padrões verificáveis de terceiros? Procure certificações ativas de órgãos reconhecidos do setor, como DNV ou API. Solicite para ver seus certificados de auditoria mais recentes.
Tome medidas concretas para os próximos passos antes de assinar um contrato. Solicite exemplos de relatórios de análise de falhas de testes destrutivos anteriores. Organize uma auditoria técnica abrangente do local. Caminhe pelo chão de fábrica para observar o equipamento de END em ação. Revise os registros de calibração do sensor para garantir que a precisão do teste permaneça válida.
Conclusão
A confiabilidade dos pipelines RTP está fundamentalmente ligada à precisão do processo de enrolamento da fita. Cada milímetro de fita determina a integridade estrutural do produto final a longo prazo. Mesmo pequenos desvios na tensão, ângulo ou calor podem comprometer toda a classificação de pressão.
Um fornecedor respaldado por evidências não promete apenas durabilidade. Eles comprovam isso por meio de controle de tensão em circuito fechado, gerenciamento térmico rigoroso e relatórios transparentes de controle de qualidade. Eles investem em automação avançada para eliminar erros humanos no chão de fábrica.
Incentive sua equipe de compras a solicitar protocolos detalhados de controle de qualidade de enrolamento. Solicite dados de testes em linha durante sua próxima avaliação de fornecedor. Exija visibilidade em seus registros de consolidação térmica e relatórios de teste de ruptura. A verificação desses recursos garante que seu pipeline funcionará com segurança nas condições de campo mais exigentes.
Perguntas frequentes
P: Qual é o ângulo de enrolamento ideal para tubos RTP?
R: O padrão da indústria visa 54,7 graus. Este ângulo específico equilibra perfeitamente a pressão interna, conhecida como tensão circular, com cargas axiais puxando o comprimento do tubo. No entanto, os engenheiros podem especificar ângulos personalizados para atender a requisitos exclusivos de tensão ou pressão em aplicações especializadas.
P: Como os fabricantes globais de RTP de fibra de vidro evitam a delaminação?
R: Eles evitam a delaminação confiando no controle rigoroso da temperatura durante a ligação térmica. As fábricas usam fitas pré-impregnadas unidirecionais (UD) de alta qualidade para garantir uma fusão perfeita da matriz. Aquecedores automatizados a laser ou infravermelho mantêm o ponto de fusão exato sem degradar as estruturas poliméricas subjacentes.
P: Por que o controle automatizado de tensão é necessário para tubos compostos termoplásticos?
R: Os controles manuais simplesmente não conseguem reagir com rapidez suficiente a pequenas variações no diâmetro do carretel. Este atraso leva a inconsistências de tensão durante o enrolamento. Fibras frouxas ou excessivamente apertadas comprometem gravemente a pressão máxima de operação (MOP) do tubo. Servomotores automatizados ajustam as forças de tração instantaneamente, garantindo distribuição uniforme da carga.