Usted está aquí: Hogar /
Blogs /
Noticias de la industria /
Cómo los fabricantes de tuberías RTP controlan la calidad del bobinado de la cinta de refuerzo
Cómo los fabricantes de tuberías RTP controlan la calidad del bobinado de la cinta de refuerzo
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-07-23 Origen: Sitio
En el transporte de fluidos y gases a alta presión, la integridad estructural de una tubería termoplástica reforzada (RTP) depende casi por completo de su capa de refuerzo. Una desviación fraccionaria en la tensión del devanado de la cinta o en la temperatura de unión puede provocar una delaminación localizada, comprometiendo las clasificaciones de presión de estallido y provocando fallas catastróficas en el campo. Estas pequeñas desviaciones a menudo pasan desapercibidas durante las inspecciones visuales estándar. Sin embargo, debilitan drásticamente la tubería bajo condiciones de carga cíclicas. Las fugas o rupturas resultantes desencadenan graves riesgos de seguridad y costosas limpiezas ambientales.
Para los ingenieros de adquisiciones y gerentes de proyectos, comprender cómo funciona un El control del fabricante de tuberías rtp sobre el proceso de bobinado es fundamental para mitigar el riesgo operativo, garantizar el cumplimiento y auditar las capacidades de los proveedores. Exploraremos la mecánica de ingeniería precisa detrás del control dinámico de tensión, la sincronización multicapa y la consolidación térmica rigurosa. Aprenderá cómo auditar los métodos de prueba de fábrica y verificar los márgenes de seguridad. Estos conocimientos le permiten seleccionar proveedores con confianza y garantizar la confiabilidad a largo plazo en toda su infraestructura de ductos.
Conclusiones clave
La tensión determina el rendimiento: el control de tensión preciso y automatizado evita que la cinta se arrugue y la falta de resina, que son las causas principales de fallas prematuras del RTP.
El material dicta el proceso: los parámetros de control varían significativamente entre cintas de fibra de vidrio unidireccionales (UD), tiras de aramida y acero al carbono.
La unión térmica es fundamental: el control de la temperatura en tiempo real garantiza una consolidación completa entre la matriz termoplástica y las capas de refuerzo sin degradar el polímero.
La auditoría es importante: evaluar un proveedor de RTP requiere mirar más allá de las hojas de especificaciones y contemplar sus pruebas no destructivas (NDT) en línea y su infraestructura de control de calidad automatizada.
Los riesgos financieros y de seguridad de la calidad del bobinado
El proceso de bobinado sirve como componente central de carga de cualquier tubería reforzada. Usted confía en estas estructuras compuestas para manejar presiones internas extremas durante décadas de operación continua. Una mala ejecución del bobinado se traduce directamente en una menor presión de estallido. Reduce drásticamente el tiempo medio entre fallos (MTBF). Si las capas estructurales fallan prematuramente, redes enteras de tuberías se enfrentan a paradas repentinas y peligrosas. Estas interrupciones paralizan la producción e incurren en enormes costos de remediación.
La distribución desigual de la cinta provoca peligrosas concentraciones de tensión localizadas en todo el cuerpo de la tubería. Cuando una tubería experimenta presión de fluido, la tensión circular empuja hacia afuera contra las paredes internas. Si la cinta de refuerzo carece de una tensión uniforme, esta tensión hacia afuera crea graves desequilibrios estructurales. Las secciones más débiles absorben una fuerza desproporcionada. Este desequilibrio provoca grietas microscópicas en la matriz polimérica. Estas microfisuras eventualmente se propagan y rompen la cubierta protectora externa.
Un proceso de bobinado fiable garantiza una distribución uniforme de la tensión en cada metro de la bobina. Obtiene estabilidad dimensional incluso bajo ciclos de temperatura ambiental fluctuantes. Los fabricantes deben ofrecer un cumplimiento verificable junto con estas propiedades físicas. Los ingenieros se basan en estrictos estándares internacionales como API 15S o ISO 18292 para calificar estas tuberías para su implementación. Cumplir con estos estrictos criterios garantiza márgenes de seguridad a largo plazo. Demuestra que el fabricante puede replicar consistentemente la perfección estructural.
Evaluación de materiales de refuerzo: de la fibra de vidrio al acero al carbono
Los diferentes entornos operativos exigen estrategias de refuerzo completamente diferentes. La maquinaria de bobinado debe adaptarse a las propiedades específicas del material de la cinta. Las tolerancias de control de calidad cambian significativamente según el tipo de fibra elegido. No se pueden utilizar los mismos perfiles tensores para metal rígido que para fibras sintéticas flexibles.
Cintas de fibra de vidrio unidireccionales (UD)
Estas cintas son ampliamente utilizadas por fabricantes mundiales de RTP de fibra de vidrio para lograr un equilibrio entre costo, resistencia a la corrosión y resistencia a la tracción. Incrustan fibras de vidrio alineadas directamente en una matriz termoplástica. Esto crea un material compuesto resistente y liviano.
Proporcionan una excelente resistencia contra ambientes químicos hostiles.
Mantienen un peso físico menor en comparación con las alternativas metálicas.
Ofrecen una relación costo-rendimiento altamente competitiva para proyectos terrestres.
Sin embargo, este material requiere estrictos controles de calidad de la impregnación de resina antes de la etapa de bobinado. Las zonas secas en la cinta provocan fallos inmediatos de unión. Estas fibras secas no logran fusionarse durante la consolidación térmica, creando vacíos ocultos dentro de la pared de la tubería.
Tiras de acero al carbono
El acero ofrece índices de presión excepcionalmente altos para operaciones en aguas profundas o líneas terrestres de alta demanda. Sin embargo, introduce distintas complejidades con respecto al peso del carrete y la precisión de superposición. Para enrollar tiras metálicas se requiere una inmensa fuerza mecánica. Debe evitar la desunión del metal al polímero durante el ciclo de vida de la tubería.
Los ingenieros enfrentan desafíos importantes al combinar la flexibilidad de los revestimientos de plástico con capas de acero rígido. Los promotores de adhesión especializados evitan que el acero corte el revestimiento interior. Una tensión precisa mantiene las pesadas tiras de metal perfectamente alineadas. Cualquier desviación de superposición crea un borde afilado. Este borde puede perforar la cubierta termoplástica circundante durante el doblado en campo.
Fibras de Aramida / Kevlar
Estas fibras sintéticas ofrecen una increíble relación resistencia-peso. Se destacan en entornos marinos exigentes o aplicaciones en terrenos extremos. Podrás transportarlos fácilmente gracias a su peso excepcionalmente reducido. Los operadores frecuentemente instalan tuberías reforzadas con aramida en lugares remotos donde los equipos de elevación pesados no pueden operar.
Sin embargo, requieren un control de tensión ultrasensible en la línea de producción. Los picos repentinos de tensión harán que las frágiles fibras se rompan instantáneamente. Los operadores deben mantener fuerzas de tracción suaves y constantes. Incluso una pequeña fricción de los rodillos guía puede dañar los filamentos de aramida antes de que lleguen al revestimiento del tubo.
Tabla: Características del material de refuerzo
Tipo de material
Ventaja principal
Desafío sinuoso
Aplicación típica
Fibra de vidrio UD
Costo óptimo y resistencia a la corrosión.
Requiere una perfecta impregnación de resina.
Líneas de flujo estándar en tierra
Acero carbono
Capacidad máxima de presión de estallido
Peso pesado; dificultades de adhesión
Líneas de recolección de alta presión
Aramida/Kevlar
Relación superior resistencia-peso
Altamente sensible a los picos de tensión.
Terrenos offshore y extremos
Parámetros de control críticos en el proceso de bobinado de cinta
Esta sección analiza la compleja mecánica de ingeniería. Una instalación acreditada debe dominar estas variables para garantizar la seguridad del producto. Debe evaluar cómo los proveedores gestionan las fuerzas dinámicas y la energía térmica.
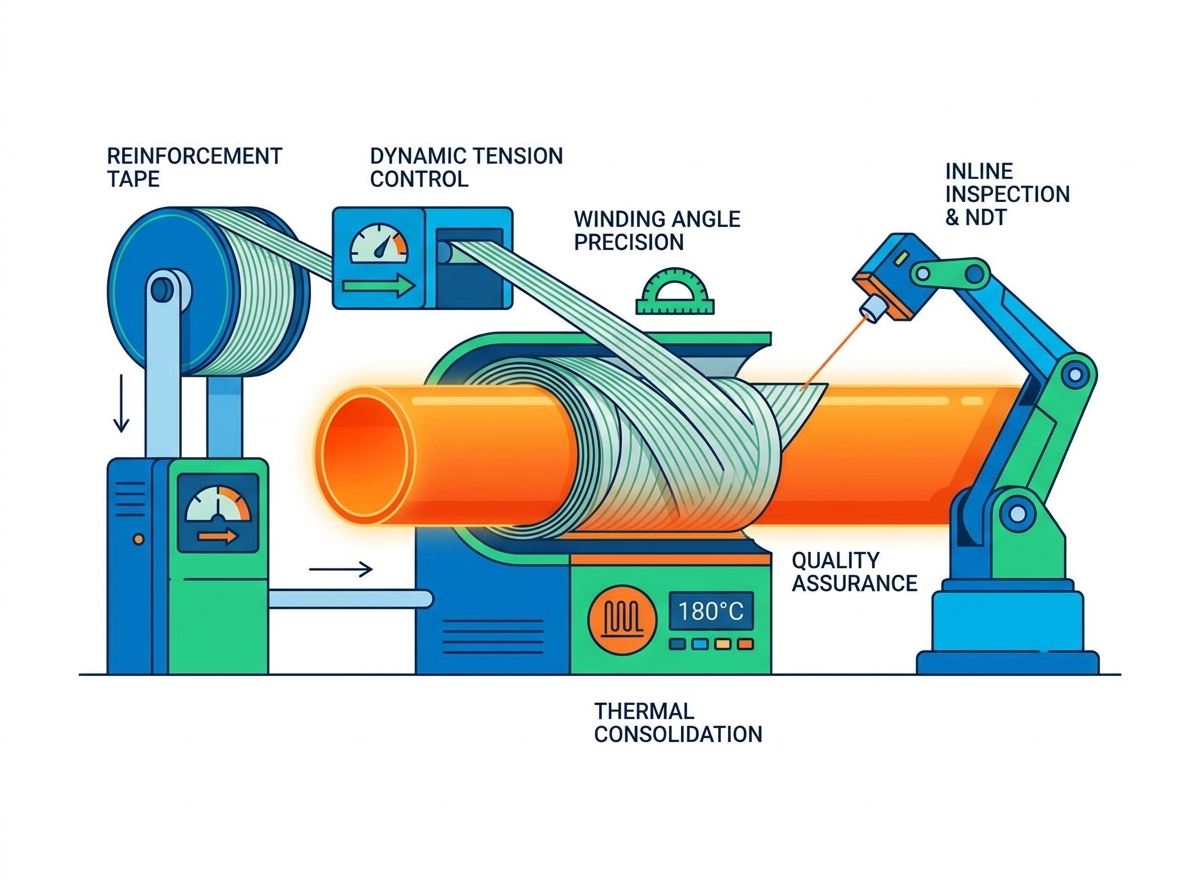
Control dinámico de tensión
La tensión inconsistente crea holgura o ajuste excesivo. Si la cinta queda demasiado suelta, se crea debilidad estructural. No puede absorber eficazmente las cargas de presión interna. Si tira demasiado fuerte, aplasta el revestimiento termoplástico que se encuentra debajo. Esta acción de aplastamiento provoca la rotura de las fibras y la deformación localizada de la tubería.
Busque fabricantes que utilicen sistemas de control de tensión de servomotores de circuito cerrado. Evite que los proveedores dependan de frenos de fricción manuales obsoletos. Los sistemas de circuito cerrado ajustan las fuerzas de tracción en milisegundos. Controlan la tensión exacta y compensan dinámicamente los cambios en el diámetro de la bobina. A medida que la bobina de materia prima se vacía, su diámetro se reduce. Esta contracción altera naturalmente la resistencia a la tracción. Los servomotores automatizados detectan este cambio y ajustan su par para mantener una tensión perfectamente uniforme.
Precisión del ángulo de bobinado
El equilibrio entre la resistencia axial y circunferencial depende completamente del ángulo de bobinado. Los ingenieros suelen optimizar este ángulo en torno a 54,7 grados. Esta geometría específica equilibra las fuerzas radiales hacia afuera con las fuerzas de estiramiento longitudinal. Sin embargo, varía ligeramente según las demandas de las aplicaciones personalizadas.
El bobinado multicapa requiere una sincronización exacta. Debe evitar la asimetría estructural en la pared de la tubería. Si la capa interior se asienta a 54 grados y la capa exterior se desplaza a 56 grados, la tubería se torcerá bajo presión. Las fuerzas de torsión eventualmente romperán las capas. Las máquinas bobinadoras avanzadas utilizan cajas de cambios sincronizadas. Esto garantiza que la velocidad de rotación coincida exactamente con la velocidad de tracción lineal.
Consolidación Térmica (Calefacción y Refrigeración)
Para tuberías compuestas termoplásticas (TCP/RTP), la fusión de las capas requiere un calentamiento preciso por infrarrojos o láser. El material de la matriz debe fundirse lo suficiente para unir las capas. Actúa como un pegamento industrial de alta resistencia.
Si la temperatura baja demasiado, se obtiene una mala adherencia. Esto crea un enorme riesgo de delaminación en el campo. Si la temperatura sube demasiado, se produce una degradación irreversible del polímero. El plástico se oxida y pierde su elasticidad mecánica. Las fábricas sofisticadas utilizan pirómetros ópticos. Monitorean las temperaturas de la superficie en tiempo real. Estos datos térmicos se devuelven a un controlador PID. Este controlador ajusta instantáneamente la intensidad del láser de calentamiento.
Garantía de calidad: inspección en línea y pruebas destructivas
Las afirmaciones de calidad no significan nada sin una verificación en la fábrica. Debemos ver pruebas concretas de las pruebas. Un programa sólido de garantía de calidad se basa tanto en el monitoreo en tiempo real como en una validación física agresiva.
Ensayos no destructivos (END) en línea
Las líneas de producción modernas nunca dependen únicamente de la vista humana. Los operadores utilizan micrómetros láser para verificar el diámetro y el espesor en tiempo real. Estos sensores ópticos escanean la tubería continuamente a medida que avanza por la línea de producción. Detectan variaciones microscópicas en la chaqueta exterior.
Las fábricas también implementan sistemas de inspección visual o ultrasónica. Detectan sobre la marcha defectos superficiales, huecos ocultos o superposiciones inadecuadas de cinta. Las cámaras de alta velocidad fotografían cada centímetro de la capa sinuosa antes de que se coloque la chaqueta exterior. Los algoritmos analizan estas imágenes al instante. Si ocurre un error, el sistema marca la marca exacta del medidor. Luego, los operadores pueden retirar la sección defectuosa antes de que llegue al cliente.
Pruebas destructivas (fuera de línea)
La prueba de explosión hidrostática valida los márgenes de seguridad reales. Los técnicos tapan una sección de tubería de muestra y la llenan con agua. Presurizan el agua hasta que la tubería explota violentamente. Comparan esta presión de explosión máxima con los límites teóricos de diseño. Esta prueba demuestra que la tubería cumple o supera los requisitos API 15S.
Las pruebas de pelado verifican la resistencia al corte interlaminar. Los ingenieros separan con fuerza las capas unidas utilizando una máquina de prueba de tracción. Esto mide la fuerza de unión real entre el revestimiento interior, la cinta de refuerzo y la funda protectora exterior. La alta resistencia al pelado confirma que el proceso de consolidación térmica funcionó perfectamente.
Cómo auditar y preseleccionar un fabricante de tuberías RTP
Los tomadores de decisiones necesitan criterios viables al evaluar a los proveedores potenciales. No puede confiar únicamente en los folletos de marketing. Debe profundizar en sus sistemas de ejecución de fabricación. Una auditoría rigurosa protege el cronograma de su proyecto y su presupuesto.
Utilice esta lista de verificación de auditoría de proveedores durante su próxima evaluación:
Trazabilidad: ¿Puede el fabricante rastrear un lote de tubería específico hasta los datos exactos de tensión del devanado? Deben vincular cada carrete a su lote de materia prima. Si se produce una falla en el campo, necesita acceso a los registros de producción originales para determinar la causa raíz.
Nivel de automatización: ¿La instalación depende en gran medida del criterio del operador? La línea de bobinado debe estar completamente automatizada. Busque una integración profunda de SCADA (control de supervisión y adquisición de datos). El error humano al ajustar los frenos de tensión causa la mayoría de los defectos del bobinado.
Cumplimiento: ¿Sus protocolos de pruebas internos se alinean con estándares verificables de terceros? Busque certificaciones activas de organismos industriales reconocidos como DNV o API. Solicite ver sus últimos certificados de auditoría.
Tome medidas concretas a seguir antes de firmar un contrato. Solicite ejemplos de informes de análisis de fallas de sus pruebas destructivas anteriores. Organizar una auditoría técnica integral del sitio. Camine por la fábrica para observar el equipo de END en acción. Revise los registros de calibración de sus sensores para garantizar que la precisión de sus pruebas siga siendo válida.
Conclusión
La fiabilidad de las tuberías RTP está fundamentalmente ligada a la precisión del proceso de bobinado de la cinta. Cada milímetro de cinta dicta la integridad estructural a largo plazo del producto final. Incluso pequeñas desviaciones en la tensión, el ángulo o el calor pueden comprometer toda la clasificación de presión.
Un proveedor respaldado por evidencia no sólo promete durabilidad. Lo demuestran mediante control de tensión de circuito cerrado, gestión térmica rigurosa e informes de control de calidad transparentes. Invierten en automatización avanzada para eliminar los errores humanos en la fábrica.
Anime a su equipo de adquisiciones a solicitar protocolos detallados de control de calidad de bobinados. Solicite datos de pruebas en línea durante su próxima evaluación de proveedor. Exija visibilidad de sus registros de consolidación térmica e informes de pruebas de explosión. Verificar estas capacidades garantiza que su tubería funcionará de manera segura en las condiciones de campo más exigentes.
Preguntas frecuentes
P: ¿Cuál es el ángulo de enrollado óptimo para tuberías RTP?
R: El estándar de la industria apunta a 54,7 grados. Este ángulo específico equilibra perfectamente la presión interna, conocida como tensión circular, con las cargas axiales que tiran de la longitud de la tubería. Sin embargo, los ingenieros pueden especificar ángulos personalizados para abordar requisitos únicos de tensión o presión en aplicaciones especializadas.
P: ¿Cómo previenen los fabricantes mundiales de RTP de fibra de vidrio la delaminación?
R: Previenen la delaminación al confiar en un estricto control de temperatura durante la unión térmica. Las fábricas utilizan cintas preimpregnadas unidireccionales (UD) de alta calidad para garantizar una fusión perfecta de la matriz. Los calentadores láser o infrarrojos automatizados mantienen el punto de fusión exacto sin degradar las estructuras poliméricas subyacentes.
P: ¿Por qué es necesario el control de tensión automatizado para las tuberías compuestas termoplásticas?
R: Los controles manuales simplemente no pueden reaccionar lo suficientemente rápido ante variaciones menores en el diámetro del carrete. Este retraso provoca inconsistencias de tensión durante el bobinado. Las fibras flojas o demasiado tensas comprometen gravemente la presión operativa máxima (MOP) de la tubería. Los servomotores automatizados ajustan las fuerzas de tracción al instante, asegurando una distribución uniforme de la carga.
Teléfono fijo: +86-523-88802123
Teléfono: +86- 18761071939
Correo electrónico:
info@unitedpipe.cn Dirección: No.36, Taoyuan Road, Zona de Desarrollo Económico de Chahe, Lai'an, Chuzhou, Anhui, China
Suscribir
Obtenga las últimas actualizaciones sobre nuevos productos y próximas ventas.