Vous êtes ici : Maison /
Blogues /
Nouvelles de l'industrie /
Comment les fabricants de tuyaux RTP contrôlent la qualité de l'enroulement des bandes de renfort
Comment les fabricants de tuyaux RTP contrôlent la qualité de l'enroulement des bandes de renfort
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-07-23 Origine : Site
Dans le transport de fluides et de gaz à haute pression, l'intégrité structurelle d'un tuyau thermoplastique renforcé (RTP) repose presque entièrement sur sa couche de renforcement. Un écart fractionnaire dans la tension d'enroulement du ruban ou dans la température de liaison peut conduire à un délaminage localisé, compromettant les valeurs de pression d'éclatement et conduisant à des défaillances catastrophiques sur le terrain. Ces écarts infimes passent souvent inaperçus lors des inspections visuelles standard. Cependant, ils affaiblissent considérablement le tuyau dans des conditions de chargement cyclique. Les fuites ou ruptures qui en résultent entraînent de graves risques pour la sécurité et des nettoyages environnementaux coûteux.
Pour les ingénieurs achats et les chefs de projet, comprendre comment un haut niveau Le fabricant de tuyaux RTP contrôle le processus d'enroulement, ce qui est essentiel pour atténuer les risques opérationnels, garantir la conformité et auditer les capacités des fournisseurs. Nous explorerons les mécanismes d'ingénierie précis derrière le contrôle dynamique de la tension, la synchronisation multicouche et la consolidation thermique rigoureuse. Vous apprendrez à auditer les méthodes de test en usine et à vérifier les marges de sécurité. Ces informations vous permettent de sélectionner en toute confiance vos fournisseurs et de garantir la fiabilité à long terme de votre infrastructure de pipelines.
Points clés à retenir
La tension détermine les performances : un contrôle précis et automatisé de la tension empêche le froissement du ruban et le manque de résine, qui sont les principales causes de défaillance prématurée du RTP.
Le matériau dicte le processus : les paramètres de contrôle varient considérablement entre les bandes de fibre de verre unidirectionnelles (UD), l'aramide et les bandes d'acier au carbone.
La liaison thermique est essentielle : la surveillance de la température en temps réel garantit une consolidation complète entre la matrice thermoplastique et les couches de renfort sans dégrader le polymère.
L'audit est important : l'évaluation d'un fournisseur RTP nécessite de regarder au-delà des fiches techniques, vers son infrastructure de tests non destructifs (CND) en ligne et d'assurance qualité automatisée.
Les enjeux financiers et sécuritaires de la qualité du bobinage
Le processus d’enroulement constitue l’élément porteur central de tout tuyau renforcé. Vous comptez sur ces structures composites pour gérer des pressions internes extrêmes pendant des décennies de fonctionnement continu. Une mauvaise exécution du bobinage se traduit directement par une baisse de la pression d’éclatement. Cela réduit considérablement le temps moyen entre les pannes (MTBF). Si les couches structurelles tombent en panne prématurément, des réseaux de pipelines entiers seront confrontés à des arrêts soudains et dangereux. Ces perturbations bloquent la production et entraînent des coûts de remédiation énormes.
Une distribution inégale du ruban provoque des concentrations de contraintes localisées dangereuses sur le corps du pipeline. Lorsqu'un tuyau subit une pression de fluide, la contrainte circonférentielle pousse vers l'extérieur contre les parois internes. Si la bande de renfort n’a pas une tension uniforme, cette contrainte vers l’extérieur crée de graves déséquilibres structurels. Les sections les plus faibles absorbent une force disproportionnée. Ce déséquilibre provoque des fissures microscopiques dans la matrice polymère. Ces microfissures finissent par se propager, rompant la gaine de protection externe.
Un processus d'enroulement fiable garantit une répartition uniforme des contraintes sur chaque mètre de la bobine. Vous gagnez en stabilité dimensionnelle même dans des cycles de température ambiante fluctuants. Les fabricants doivent fournir une conformité vérifiable parallèlement à ces propriétés physiques. Les ingénieurs s'appuient sur des normes internationales strictes telles que API 15S ou ISO 18292 pour qualifier ces tuyaux en vue du déploiement. Le respect de ces critères stricts garantit des marges de sécurité à long terme. Cela prouve que le fabricant peut reproduire systématiquement la perfection structurelle.
Évaluation des matériaux de renforcement : de la fibre de verre à l'acier au carbone
Des environnements opérationnels différents exigent des stratégies de renforcement complètement différentes. Les machines de bobinage doivent s’adapter aux propriétés spécifiques du matériau du ruban. Les tolérances du contrôle qualité varient considérablement en fonction du type de fibre choisi. Vous ne pouvez pas utiliser les mêmes profils de tension pour le métal rigide que pour les fibres synthétiques flexibles.
Rubans en fibre de verre unidirectionnels (UD)
Ces bandes sont largement utilisées par fabricants mondiaux de RTP en fibre de verre pour un équilibre entre coût, résistance à la corrosion et résistance à la traction. Ils intègrent des fibres de verre alignées directement dans une matrice thermoplastique. Cela crée un matériau composite solide et léger.
Ils offrent une excellente résistance aux environnements chimiques difficiles.
Ils maintiennent un poids physique inférieur à celui des alternatives métalliques.
Ils offrent un rapport coût/performance très compétitif pour les projets onshore.
Cependant, ce matériau nécessite des contrôles stricts de qualité d’imprégnation de résine avant l’étape de bobinage. Les zones sèches dans le ruban entraînent des échecs de liaison immédiats. Ces fibres sèches ne parviennent pas à fusionner lors de la consolidation thermique, créant ainsi des vides cachés à l'intérieur de la paroi du tuyau.
Bandes d'acier au carbone
L'acier offre des pressions nominales exceptionnellement élevées pour les opérations en eau profonde ou les lignes terrestres à forte demande. Pourtant, cela introduit des complexités distinctes concernant le poids des bobines et la précision du chevauchement. L’enroulement de bandes métalliques nécessite une immense force mécanique. Vous devez empêcher le décollement métal-polymère pendant tout le cycle de vie du pipeline.
Les ingénieurs sont confrontés à des défis importants pour faire correspondre la flexibilité des revêtements en plastique avec les couches d'acier rigides. Des promoteurs d'adhérence spécialisés empêchent l'acier de se fendre dans le revêtement intérieur. Une tension précise maintient les bandes de métaux lourds parfaitement alignées. Tout écart de chevauchement crée une arête vive. Ce bord peut percer la gaine thermoplastique environnante lors du pliage sur site.
Fibres d'aramide / Kevlar
Ces fibres synthétiques offrent un rapport résistance/poids incroyable. Ils excellent dans les environnements offshore exigeants ou dans les applications en terrain extrême. Vous pouvez les transporter facilement grâce à leur poids exceptionnellement faible. Les opérateurs déploient fréquemment des tuyaux renforcés d'aramide dans des endroits éloignés où les équipements de levage lourds ne peuvent pas fonctionner.
Ils nécessitent cependant un contrôle ultra-sensible de la tension sur la chaîne de production. Des pics de tension soudains provoqueront la rupture instantanée des fibres fragiles. Les opérateurs doivent maintenir des forces de traction douces et constantes. Même une friction mineure des rouleaux de guidage peut endommager les filaments d'aramide avant qu'ils n'atteignent le revêtement du tuyau.
Tableau : Caractéristiques des matériaux de renforcement
Type de matériau
Avantage principal
Défi sinueux
Application typique
Fibre de verre UD
Coût et résistance à la corrosion optimaux
Nécessite une parfaite imprégnation de résine
Flowlines terrestres standards
Acier au carbone
Capacité maximale de pression d’éclatement
Poids lourd ; difficultés d'adhésion
Lignes de collecte haute pression
Aramide / Kevlar
Rapport résistance/poids supérieur
Très sensible aux pics de tension
Offshore et terrains extrêmes
Paramètres de contrôle critiques dans le processus d'enroulement de bande
Cette section décompose les mécanismes d'ingénierie complexes. Une installation réputée doit maîtriser ces variables pour garantir la sécurité des produits. Vous devez évaluer la manière dont les fournisseurs gèrent les forces dynamiques et l'énergie thermique.
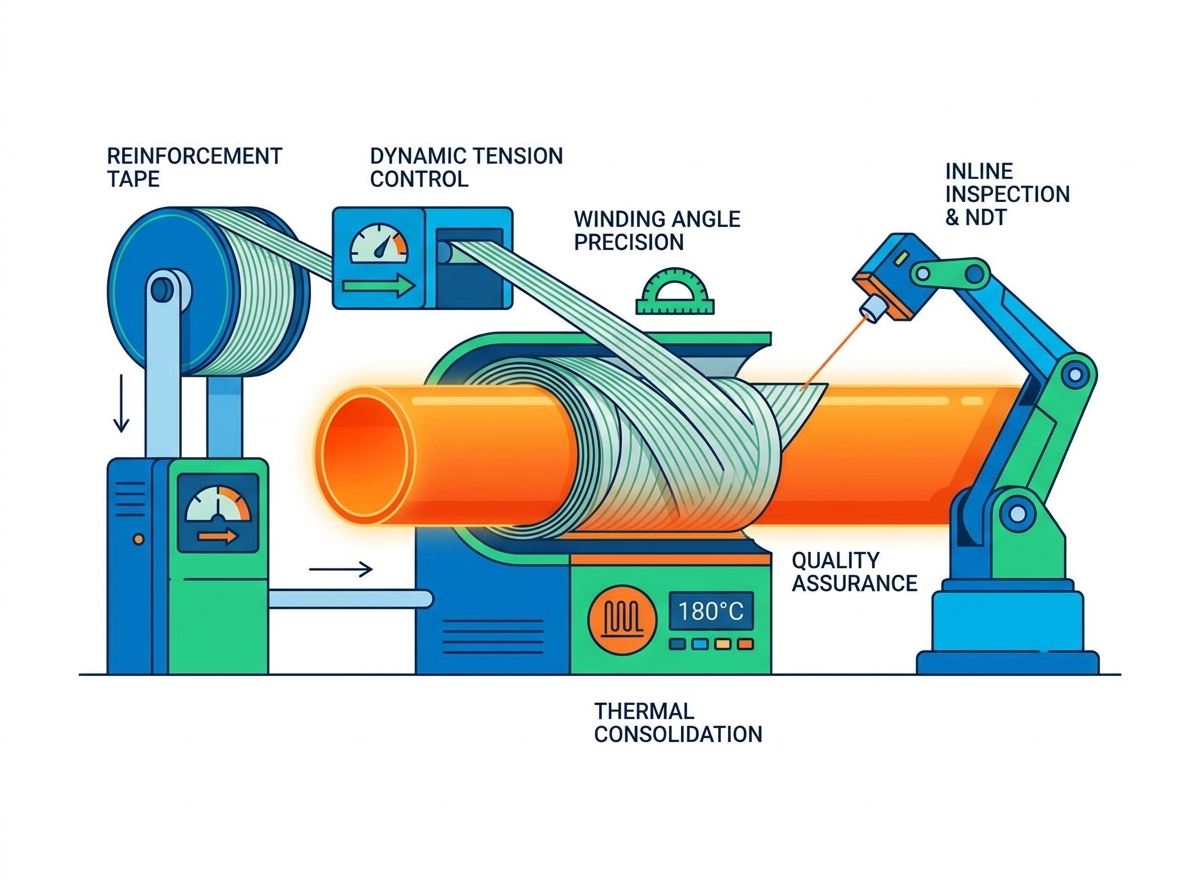
Contrôle dynamique de la tension
Une tension incohérente crée du jeu ou un serrage excessif. Si le ruban est trop lâche, cela crée une faiblesse structurelle. Il ne peut pas absorber efficacement les charges de pression interne. S'il tire trop fort, il écrase la doublure thermoplastique située en dessous. Cette action d'écrasement provoque une rupture des fibres et une déformation localisée des tuyaux.
Recherchez des fabricants utilisant des systèmes de contrôle de tension de servomoteurs en boucle fermée. Évitez les fournisseurs qui s’appuient sur des freins à friction manuels obsolètes. Les systèmes en boucle fermée ajustent les forces de traction en millisecondes. Ils surveillent la tension exacte et compensent dynamiquement les changements de diamètre de la bobine. À mesure que la bobine de matière première se vide, son diamètre diminue. Ce retrait modifie naturellement la résistance à la traction. Des servomoteurs automatisés détectent ce changement et ajustent leur couple pour maintenir une tension parfaitement uniforme.
Précision de l'angle d'enroulement
L'équilibre entre la résistance axiale et la résistance circulaire dépend entièrement de l'angle d'enroulement. Les ingénieurs optimisent généralement cet angle autour de 54,7 degrés. Cette géométrie spécifique équilibre les forces radiales vers l'extérieur avec les forces d'étirement longitudinal. Cependant, cela varie légèrement en fonction des exigences des applications personnalisées.
L'enroulement multicouche nécessite une synchronisation exacte. Vous devez éviter toute asymétrie structurelle à travers la paroi du tuyau. Si la couche interne se situe à 54 degrés et que la couche externe se déplace à 56 degrés, le tuyau se tordre sous la pression. Les forces de torsion finiront par déchirer les couches. Les bobineuses avancées utilisent des boîtes de vitesses synchronisées. Ceux-ci garantissent que la vitesse de rotation correspond précisément à la vitesse de traction linéaire.
Consolidation thermique (chauffage et refroidissement)
Pour les tubes composites thermoplastiques (TCP/RTP), la fusion des couches nécessite un chauffage infrarouge ou laser précis. Le matériau de la matrice doit fondre juste assez pour lier les couches entre elles. Elle agit comme une colle industrielle à haute résistance.
Si la température descend trop bas, vous obtenez une mauvaise adhérence. Cela crée un risque de délaminage massif sur le terrain. Si la température augmente trop, cela provoque une dégradation irréversible du polymère. Le plastique s'oxyde et perd son élasticité mécanique. Les usines sophistiquées utilisent des pyromètres optiques. Ils surveillent les températures de surface en temps réel. Ils renvoient ces données thermiques à un contrôleur PID. Ce contrôleur ajuste instantanément l’intensité du laser de chauffage.
Assurance qualité : inspection en ligne et tests destructifs
Les allégations de qualité ne signifient rien sans vérification en usine. Nous devons voir des preuves concrètes des tests. Un programme d'assurance qualité robuste repose à la fois sur une surveillance en temps réel et sur une validation physique agressive.
Tests non destructifs en ligne (CND)
Les chaînes de production modernes ne reposent jamais uniquement sur la vue humaine. Les opérateurs utilisent des micromètres laser pour vérifier le diamètre et l'épaisseur en temps réel. Ces capteurs optiques scannent le tube en continu à mesure qu'il avance dans la chaîne de production. Ils détectent les variations microscopiques de la gaine extérieure.
Les usines déploient également des systèmes d’inspection par ultrasons ou visuelle. Ils détectent à la volée les défauts de surface, les vides cachés ou les chevauchements inappropriés de ruban adhésif. Des caméras à grande vitesse photographient chaque centimètre carré de la couche sinueuse avant que la gaine extérieure ne soit appliquée. Des algorithmes analysent ces images instantanément. Si une erreur se produit, le système signale le repère exact du compteur. Les opérateurs peuvent alors retirer la section défectueuse avant qu'elle n'atteigne le client.
Tests destructifs (hors ligne)
Les tests d'éclatement hydrostatique valident les marges de sécurité réelles. Les techniciens bouchent une section de tuyau d'échantillonnage et la remplissent d'eau. Ils mettent l'eau sous pression jusqu'à ce que le tuyau explose violemment. Ils comparent cette pression d'éclatement ultime aux limites théoriques de conception. Ce test prouve que le tuyau répond ou dépasse les exigences API 15S.
Les tests de pelage vérifient la résistance au cisaillement interlaminaire. Les ingénieurs séparent avec force les couches liées à l’aide d’une machine d’essai de traction. Celui-ci mesure la force de liaison réelle entre la doublure intérieure, le ruban de renfort et la gaine de protection extérieure. La haute résistance au pelage confirme que le processus de consolidation thermique a parfaitement fonctionné.
Comment auditer et présélectionner un fabricant de tuyaux RTP
Les décideurs ont besoin de critères concrets lors de l’évaluation des fournisseurs potentiels. Vous ne pouvez pas vous fier uniquement aux brochures marketing. Vous devez approfondir leurs systèmes d’exécution de fabrication. Un audit rigoureux protège le calendrier de votre projet et votre budget.
Utilisez cette liste de contrôle d’audit des fournisseurs lors de votre prochaine évaluation :
Traçabilité : le fabricant peut-il retracer un lot de tuyaux spécifique jusqu'aux données exactes de tension d'enroulement ? Ils doivent relier chaque bobine à son lot de matière première. Si une défaillance sur le terrain se produit, vous devez accéder aux journaux de production d'origine pour en déterminer la cause première.
Niveau d'automatisation : l'installation s'appuie-t-elle fortement sur le jugement de l'opérateur ? La ligne de bobinage doit être entièrement automatisée. Recherchez une intégration approfondie SCADA (Supervisory Control and Data Acquisition). L'erreur humaine dans le réglage des freins de tension est à l'origine de la majorité des défauts d'enroulement.
Conformité : leurs protocoles de tests internes sont-ils conformes aux normes vérifiables de tiers ? Recherchez des certifications actives d'organismes industriels reconnus tels que DNV ou API. Demandez à voir leurs derniers certificats d’audit.
Prenez des mesures concrètes pour la prochaine étape avant de signer un contrat. Demandez des exemples de rapports d’analyse de défaillance de leurs tests destructifs antérieurs. Organiser un audit technique complet du site. Parcourez l’usine pour observer l’équipement CND en action. Consultez les journaux d’étalonnage de leurs capteurs pour vous assurer que la précision de leurs tests reste valide.
Conclusion
La fiabilité des pipelines RTP est fondamentalement liée à la précision du processus d'enroulement de la bande. Chaque millimètre de ruban détermine l’intégrité structurelle à long terme du produit final. Même des écarts mineurs de tension, d’angle ou de chaleur peuvent compromettre l’ensemble de la pression nominale.
Un fournisseur fondé sur des preuves ne promet pas seulement la durabilité. Ils le prouvent grâce à un contrôle de tension en boucle fermée, une gestion thermique rigoureuse et des rapports d'assurance qualité transparents. Ils investissent dans une automatisation avancée pour éliminer les erreurs humaines dans l’usine.
Encouragez votre équipe d’approvisionnement à demander des protocoles d’assurance qualité de bobinage détaillés. Demandez des données de tests en ligne lors de votre prochaine évaluation de fournisseur. Exigez une visibilité sur leurs journaux de consolidation thermique et leurs rapports de tests d’éclatement. La vérification de ces capacités garantit que votre pipeline fonctionnera en toute sécurité dans les conditions de terrain les plus exigeantes.
FAQ
Q : Quel est l’angle d’enroulement optimal pour les tuyaux RTP ?
R : La norme industrielle vise 54,7 degrés. Cet angle spécifique équilibre parfaitement la pression interne, connue sous le nom de contrainte circonférentielle, avec les charges axiales tirant sur la longueur du tuyau. Cependant, les ingénieurs peuvent spécifier des angles personnalisés pour répondre aux exigences uniques de tension ou de pression dans des applications spécialisées.
Q : Comment les fabricants mondiaux de RTP en fibre de verre empêchent-ils le délaminage ?
R : Ils empêchent le délaminage en s’appuyant sur un contrôle strict de la température lors du collage thermique. Les usines utilisent des rubans préimprégnés unidirectionnels (UD) de haute qualité pour garantir une fusion matricielle transparente. Les radiateurs laser ou infrarouges automatisés maintiennent le point de fusion exact sans dégrader les structures polymères sous-jacentes.
Q : Pourquoi un contrôle automatisé de la tension est-il nécessaire pour les tuyaux composites thermoplastiques ?
R : Les commandes manuelles ne peuvent tout simplement pas réagir assez rapidement aux variations mineures du diamètre de la bobine. Ce décalage entraîne des incohérences de tension lors du bobinage. Des fibres lâches ou trop tendues compromettent gravement la pression de fonctionnement maximale (MOP) du tuyau. Les servomoteurs automatisés ajustent instantanément les forces de traction, garantissant une répartition uniforme de la charge.
Notre société se concentre sur la recherche, le développement, la production et la vente de tuyaux composites thermoplastiques renforcés flexibles RTP.